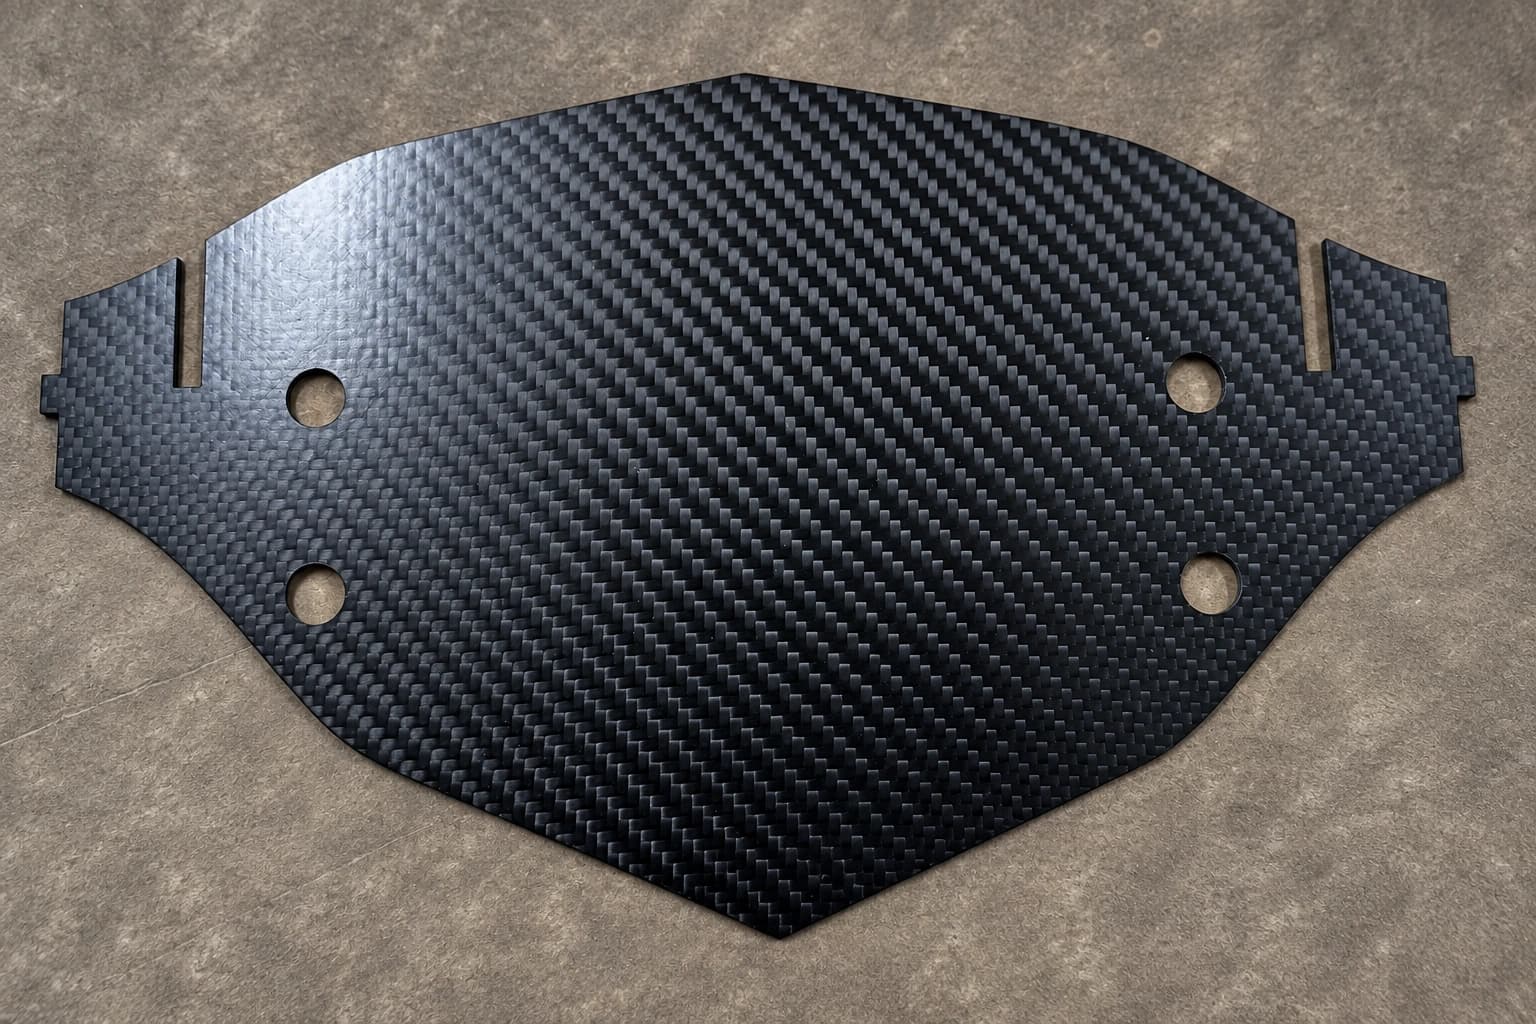
Karbonski laminati su čvrsti, lagani i kruti — ali i jedan od zahtjevnijih materijala za obradu. Vlakna su vrlo abrazivna, smola je osjetljiva na toplotu, a slojevita struktura se može raslojiti na ivicama. Dobri rezultati dolaze iz prave kombinacije alata, strategije i stezanja.
Zašto se kompoziti ponašaju drugačije
- Abrazija: karbonska vlakna brzo troše rezne ivice, pa se alati tupe mnogo brže nego u aluminiju.
- Toplota: previše toplote omekšava ili pali matricu smole i oštećuje površinu.
- Delaminacija i čupanje vlakana: sile rezanja mogu podići vanjske slojeve ili ostaviti iščupana vlakna, posebno na gornjoj i donjoj površini.
Alati
Obrada kompozita oslanja se na alate od tvrdog metala s otpornim premazima, npr. dijamantskim, ili na alate od polikristalnog dijamanta (PCD) za duže serije. Posebne geometrije za kompozite štite laminat:
- Kompresijska glodala kombinuju spirale prema gore i prema dolje i guraju vlakna prema unutra s obje strane, pa gornja i donja ivica ostaju čiste.
- Glodala s dijamantskim uzorkom zubi režu vlakna u sitnu strugotinu uz male sile, idealno za obrezivanje.
- Burgije za kompozite smanjuju delaminaciju na izlazu iz otvora.
Oštri alati su ključni. Istrošena ivica trlja umjesto da reže, što povećava toplotu i delaminaciju, pa stanje alata treba pažljivo pratiti.
Strategija rezanja
Parametri zavise od laminata, debljine i alata, ali neki principi vrijede općenito: alat treba rezati, a ne trljati, ne zadržavati se na jednom mjestu i koristiti putanje koje usmjeravaju sile rezanja u materijal. Završni prolazi s malim korakom daju najbolje ivice na vidljivim dijelovima.
Stezanje i oslonac
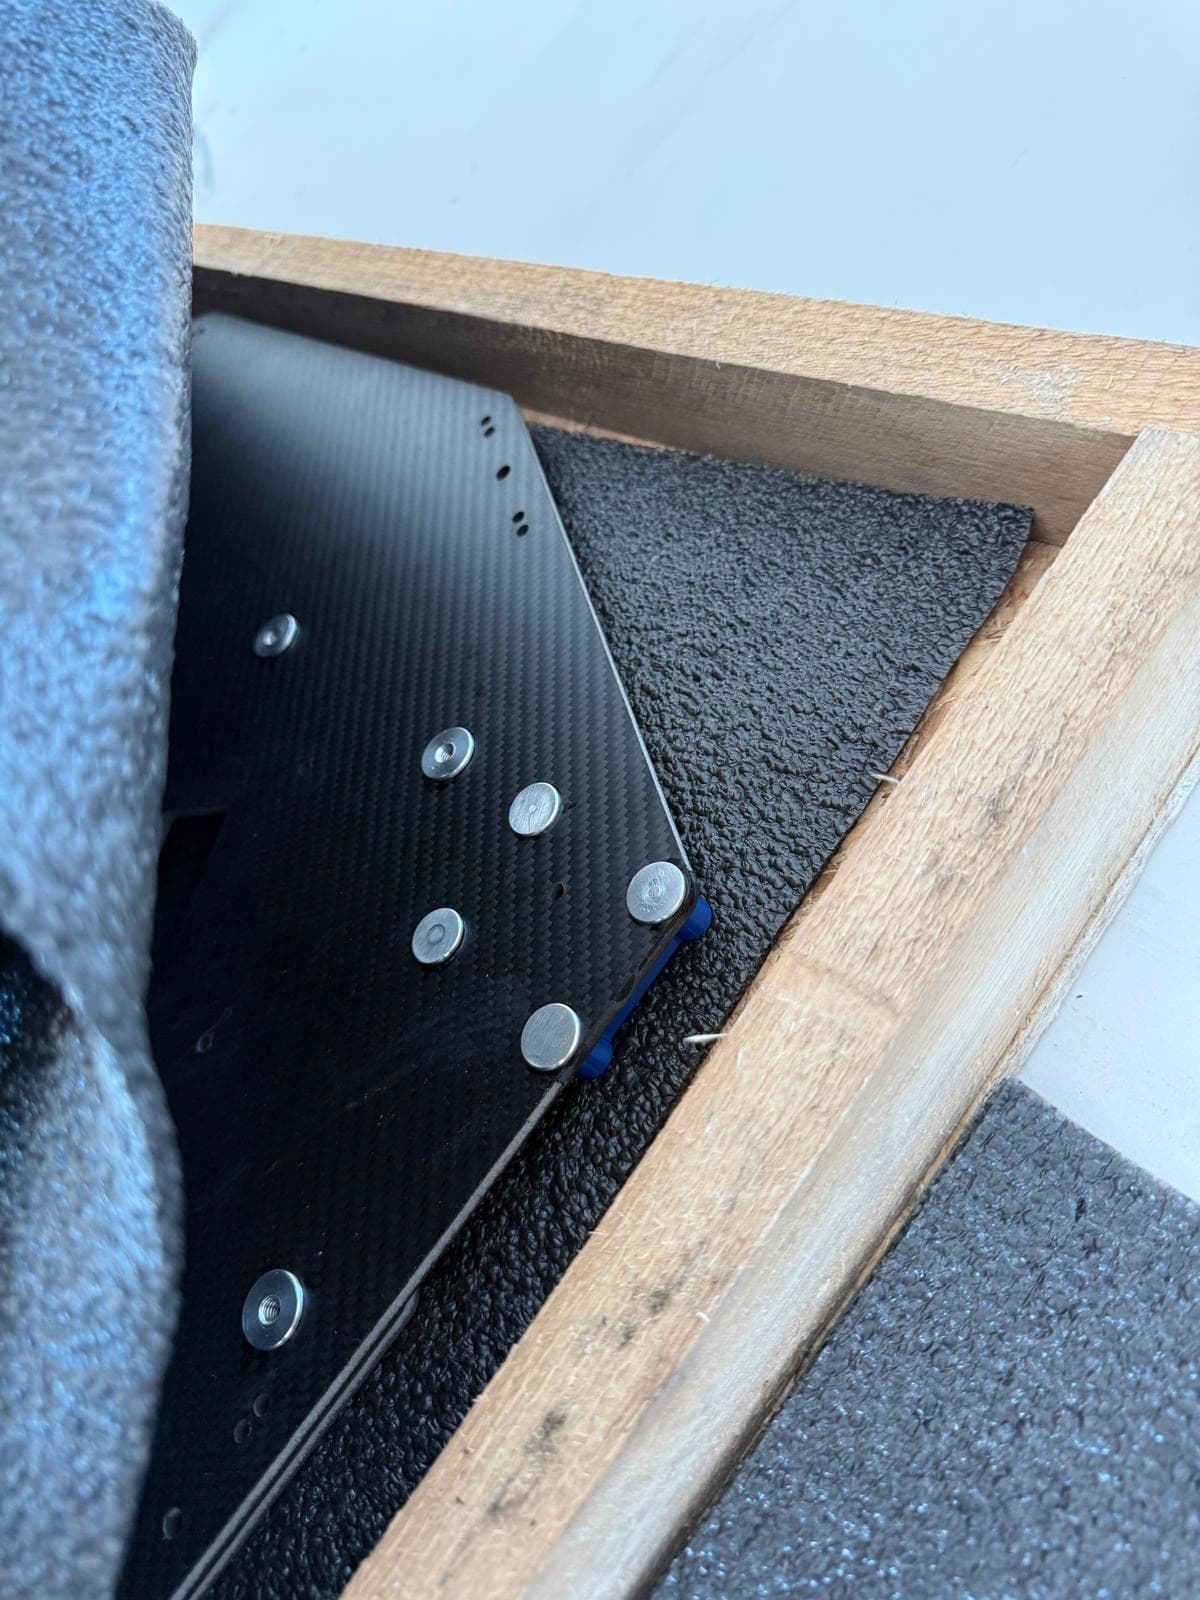
Tanki laminati i sendvič paneli lako vibriraju. Vakuumski stolovi, namjenske stege i žrtvene podloge podupiru dio, sprječavaju vibracije i štite izlaznu stranu otvora i rezova. Kod sendvič panela jezgra mora biti poduprta kako je sile stezanja ne bi zgnječile.
Kontrola prašine i sigurnost
Obrada karbona stvara sitnu prašinu koja se ne smije udisati i koja je električno provodljiva, pa može oštetiti električnu opremu. Odsisavanje na alatu, zatvorene mašine i odgovarajuća lična zaštita su obavezni. Komprimirani zrak nikada ne treba koristiti za čišćenje dijelova ili mašina jer raznosi prašinu.
CNC glodanje ili vodeni mlaz?
Oba procesa imaju svoje mjesto i dopunjuju se:
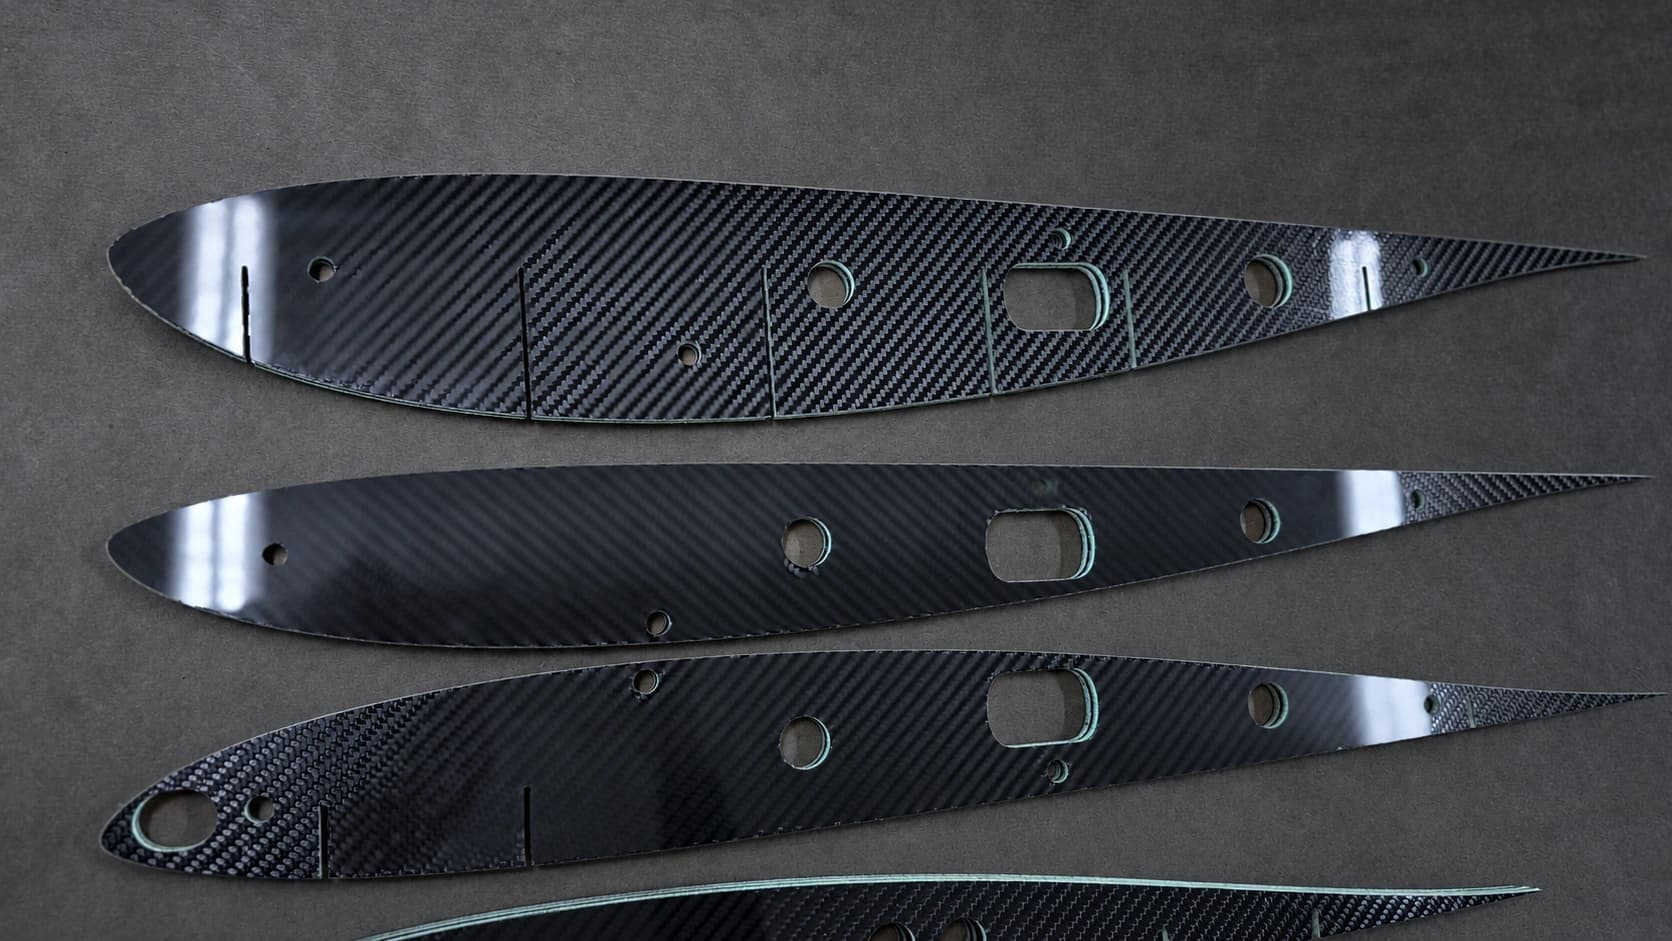
- Rezanje vodenim mlazom je hladan proces bez unosa toplote — idealno za ravne ploče, sendvič panele i složene 2D konture.
- CNC glodanje je potrebno za 3D konture, džepove, skošenja, precizne otvore i obrezivanje oblikovanih dijelova.
U X CarbonTech kombinujemo 4-osnu CNC glodalicu s radnim prostorom 3 × 2 m i vodeni mlaz s dvije glave i stolom 3 × 1,5 m. Zavisno od geometrije biramo jedan proces — ili oba — kako bismo postigli čiste ivice. Tačnost obrade može dostići 0,05 mm, zavisno od materijala, geometrije i postupka; potrebne tolerancije potvrđujemo za svaki dio prije proizvodnje.
Šta poslati za ponudu obrade
- 2D crteže (DXF, DWG, PDF) ili 3D modele (STEP, IGES)
- Materijal i debljinu, ili traženi laminat
- Tolerancije i zahtjeve za ivice i površinu
- Količinu i rok
Povezane usluge
Razgovarajte o primjeni s inženjerom
Pitanja o materijalima ili procesima za vaš dio? Rado ćemo pomoći.
Zatražite ponudu