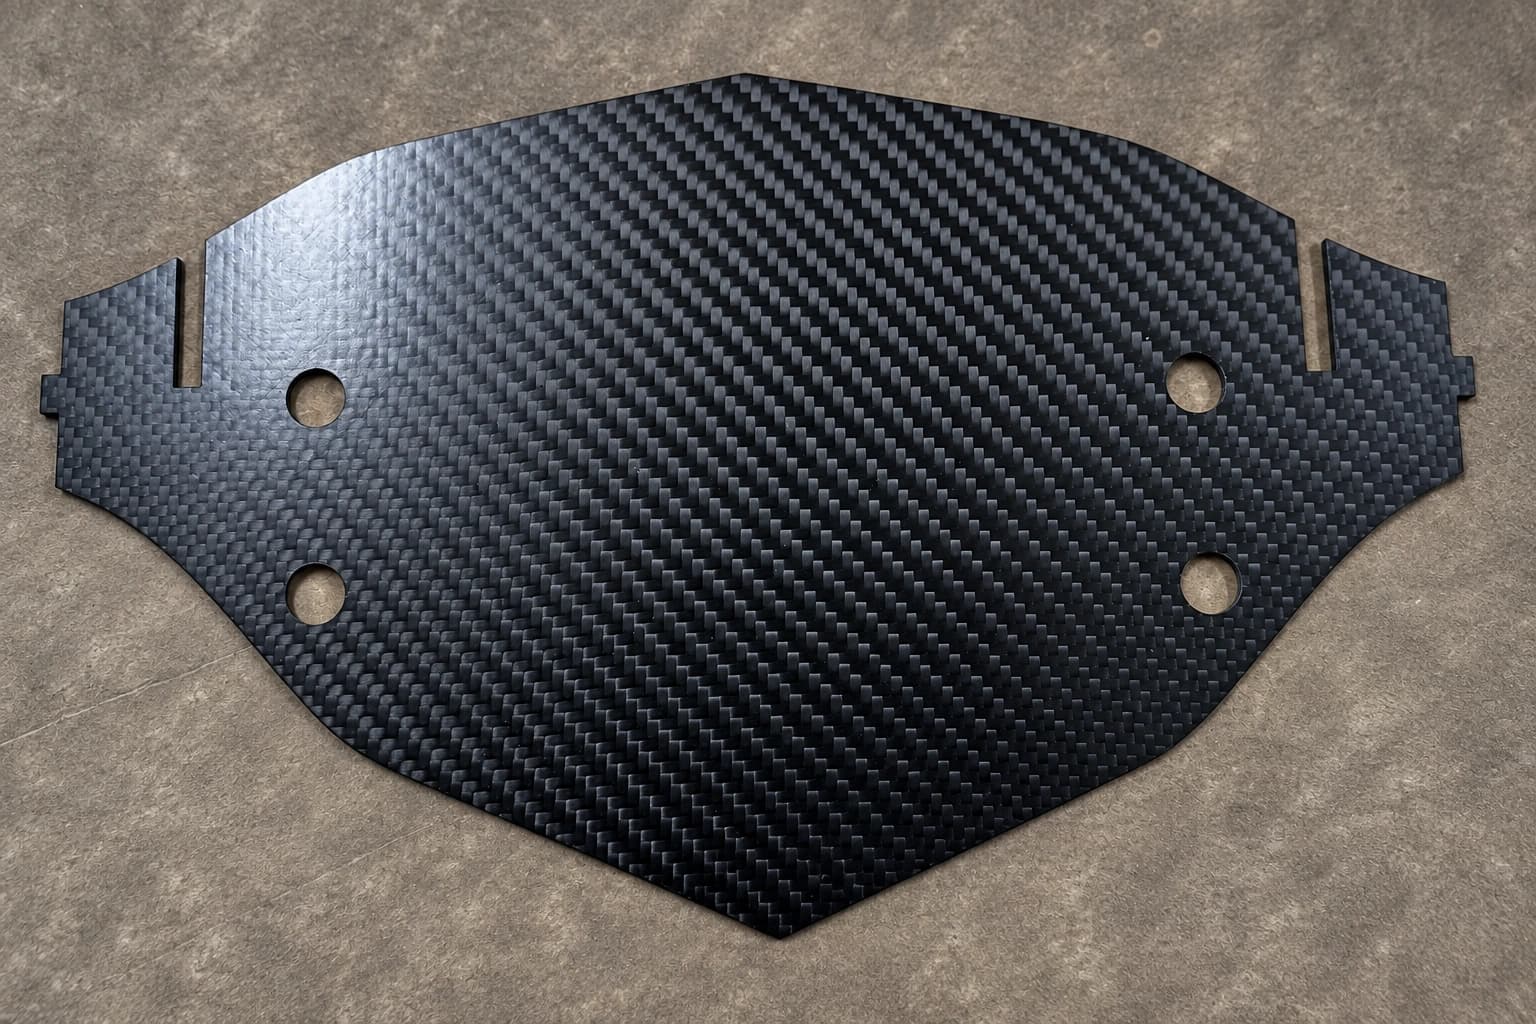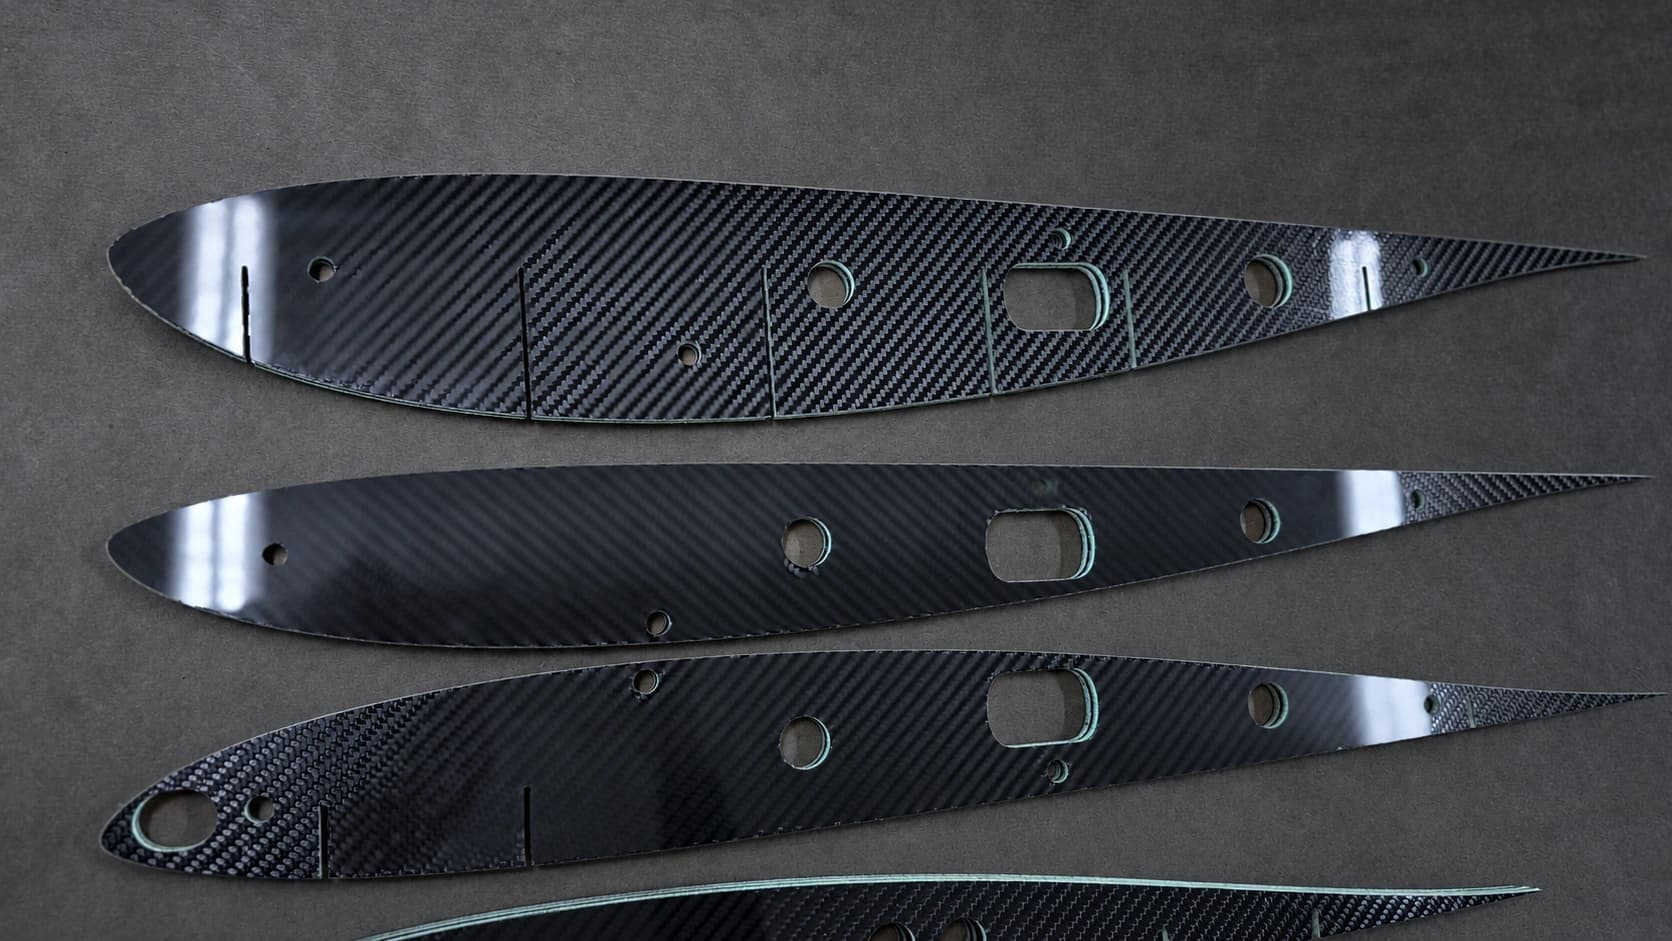
Kolfiberlaminat är starka, lätta och styva — och samtidigt ett av de mer krävande materialen att bearbeta. Fibrerna är mycket nötande, resinet är värmekänsligt och den skiktade strukturen kan spricka upp i kanterna. Goda resultat kommer av rätt kombination av verktyg, strategi och fixering.
Varför kompositer beter sig annorlunda
- Nötning: kolfibrer sliter snabbt på skäreggar, så verktyg blir slöa mycket snabbare än i aluminium.
- Värme: för mycket värme mjukar upp eller bränner resinmatrisen och skadar ytan.
- Delaminering och fransning: skärkrafter kan lyfta ytterskikten eller lämna fransiga fibrer, särskilt på över- och undersidan.
Verktyg
Kompositbearbetning bygger på hårdmetallverktyg med slitstarka beläggningar som diamantbeläggning, eller på PCD-verktyg (polykristallin diamant) för längre serier. Särskilda kompositgeometrier skyddar laminatet:
- Kompressionsfräsar kombinerar upp- och nedskärande spår och pressar fibrerna inåt från båda sidor så att över- och underkanten blir rena.
- Fräsar med diamantmönstrad tandning skär fibrerna till fina spån med låga krafter — idealiskt för trimning.
- Särskilda kompositborrar minskar delaminering vid hålets utgång.
Vassa verktyg är avgörande. En sliten egg gnider i stället för att skära, vilket ökar värme och delaminering, så verktygens skick måste följas noga.
Skärstrategi
Parametrar beror på laminat, tjocklek och verktyg, men vissa principer gäller generellt: verktyget ska skära i stället för att gnida, inte stanna på ett ställe, och verktygsbanorna ska rikta skärkrafterna in i materialet. Finbearbetning med små stegningar ger de bästa kanterna på synliga detaljer.
Fixering och stöd
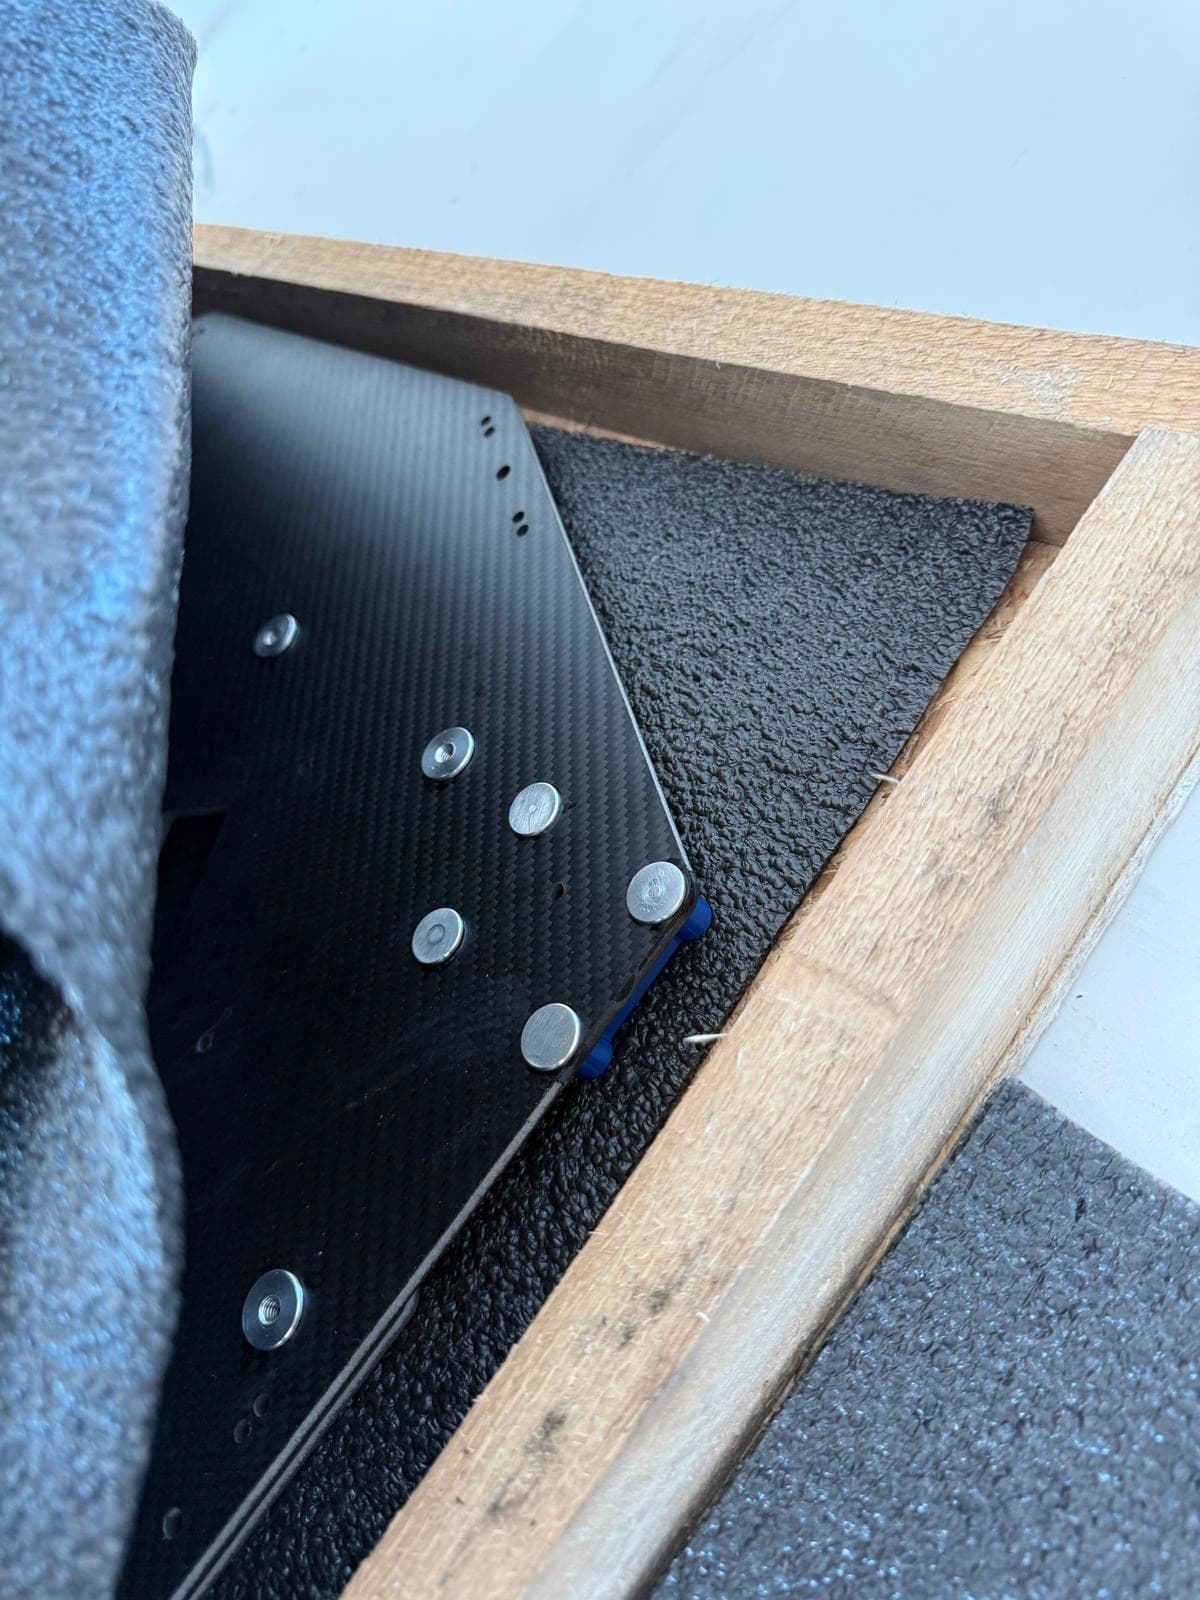
Tunna laminat och sandwichpaneler vibrerar lätt. Vakuumbord, särskilda fixturer och offerplattor stödjer detaljen, förhindrar vibrationer och skyddar utgångssidan av hål och snitt. För sandwichpaneler måste kärnan stödjas så att den inte krossas av fastspänningskrafterna.
Dammutsug och säkerhet
Bearbetning av kolfiber ger fint damm som inte får andas in och som är elektriskt ledande, så det kan skada elektrisk utrustning. Utsug vid verktyget, inbyggda maskiner och lämplig personlig skyddsutrustning är ett krav. Tryckluft ska aldrig användas för att rengöra detaljer eller maskiner eftersom den sprider dammet.
CNC-fräsning eller vattenskärning?
Båda processerna har sin plats och kompletterar varandra:
- Vattenskärning är en kall process utan värmetillförsel — idealisk för plana skivor, sandwichpaneler och komplexa 2D-profiler.
- CNC-fräsning behövs för 3D-konturer, fickor, fasningar, precisa hål och trimning av formade detaljer.
Hos X CarbonTech kombinerar vi en 4-axlig CNC-fräs med ett arbetsområde på 3 × 2 m och en vattenskärare med två huvuden och ett skärbord på 3 × 1,5 m. Beroende på geometrin väljer vi en process — eller kombinerar båda — för rena kanter. Bearbetningsnoggrannheten kan nå 0,05 mm beroende på material, geometri och process; vi bekräftar de toleranser som krävs för varje detalj före produktion.
Vad du ska skicka för en bearbetningsoffert
- 2D-ritningar (DXF, DWG, PDF) eller 3D-modeller (STEP, IGES)
- Material och tjocklek eller önskat laminat
- Toleranser samt krav på kanter och ytor
- Antal och tidplan
Relaterade kompetenser
Diskutera din tillämpning med en ingenjör
Frågor om material eller processer för din detalj? Vi hjälper gärna till.
Begär offert