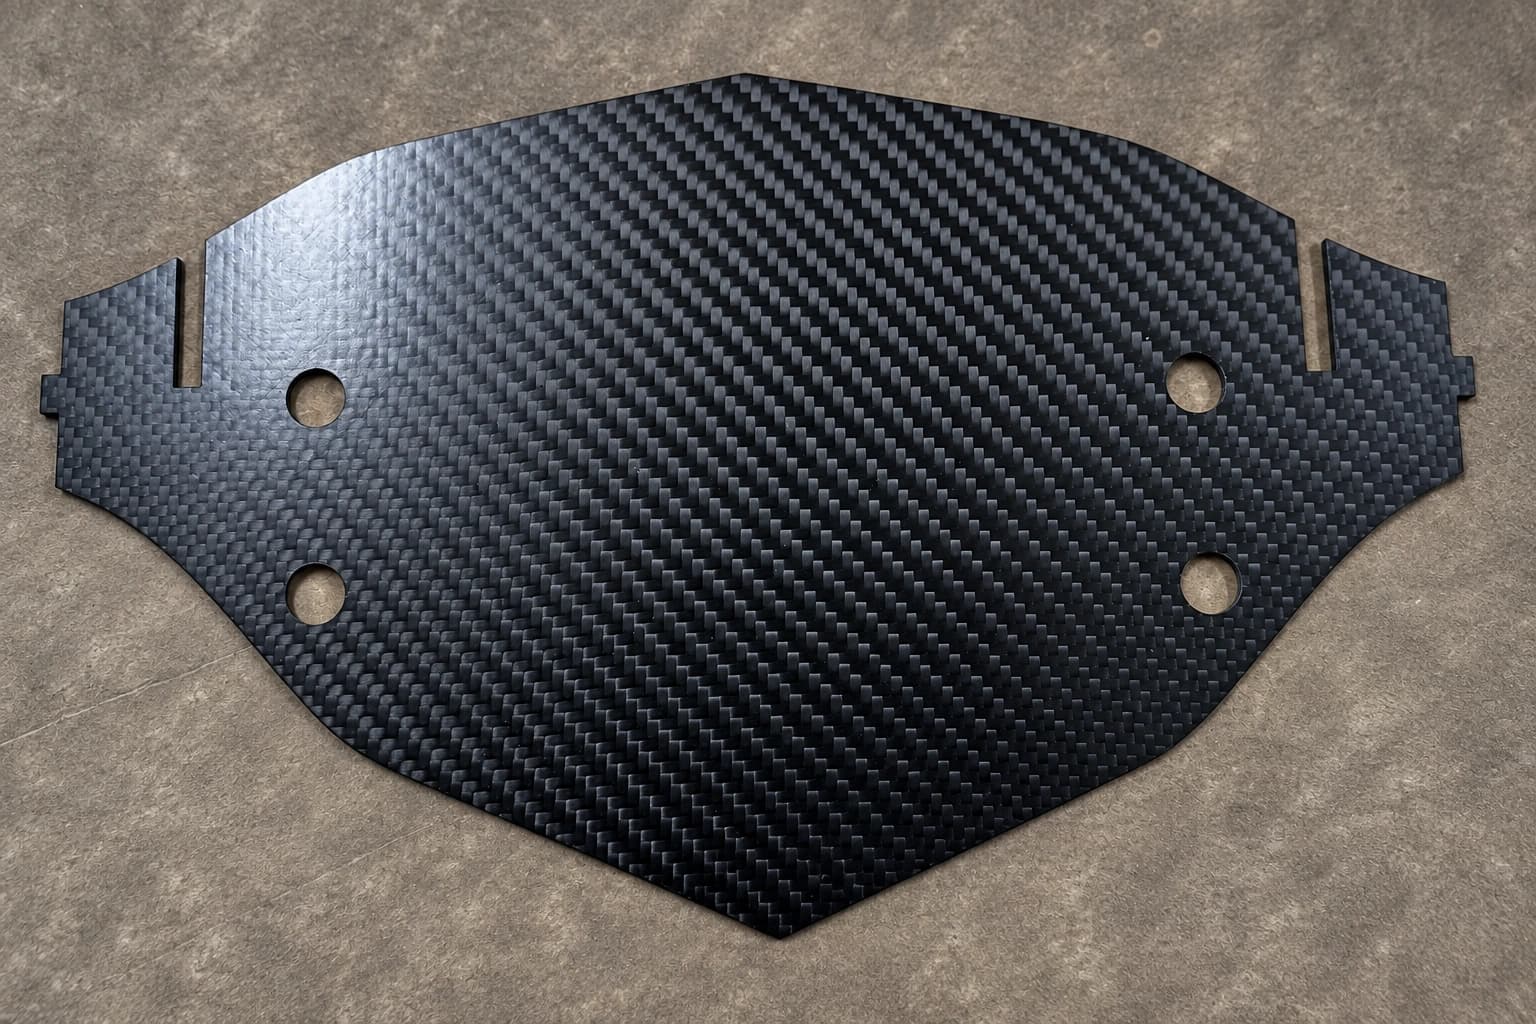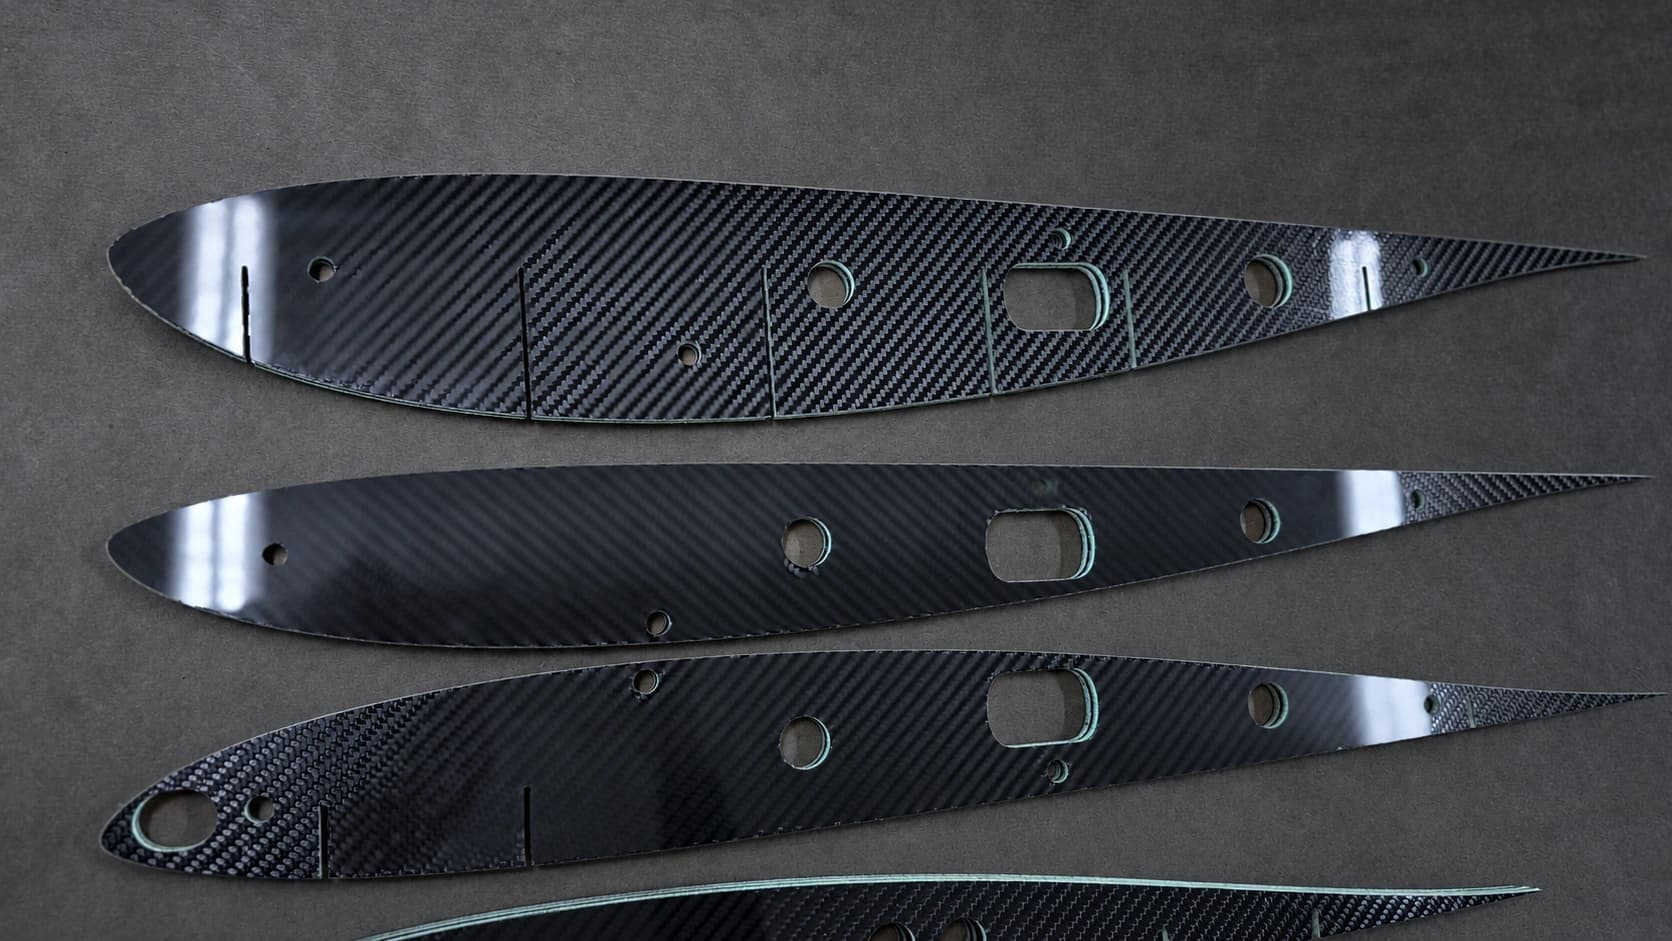
Kulfiberlaminater er stærke, lette og stive — og samtidig et af de mere krævende materialer at bearbejde. Fibrene er meget slibende, resinen er følsom over for varme, og lagopbygningen kan flække i kanterne. Gode resultater kommer af den rette kombination af værktøj, strategi og opspænding.
Hvorfor kompositter opfører sig anderledes
- Slid: kulfibre slider skæreægge hurtigt, så værktøjer bliver sløve langt hurtigere end i aluminium.
- Varme: for meget varme blødgør eller brænder resinmatricen og skader overfladen.
- Delaminering og flossede fibre: skærekræfter kan løfte yderlagene eller efterlade flossede fibre, især på over- og undersiden.
Værktøjer
Kompositbearbejdning bygger på hårdmetalværktøjer med slidstærke belægninger som diamantbelægning eller på PCD-værktøjer (polykrystallinsk diamant) til længere serier. Særlige kompositgeometrier beskytter laminatet:
- Kompressionsfræsere kombinerer op- og nedskærende spor og presser fibrene indad fra begge sider, så top- og bundkanter forbliver rene.
- Fræsere med diamantfortanding skærer fibrene i fine spåner med små kræfter — ideelt til trimning.
- Særlige kompositbor reducerer delaminering ved hullets udgang.
Skarpe værktøjer er afgørende. En slidt æg gnider i stedet for at skære, hvilket øger varme og delaminering, så værktøjets tilstand skal følges tæt.
Skærestrategi
Parametre afhænger af laminat, tykkelse og værktøj, men nogle principper gælder generelt: værktøjet skal skære frem for at gnide, ikke dvæle ét sted, og værktøjsbanerne skal rette skærekræfterne ind i materialet. Sletbearbejdning med små tilspændinger giver de bedste kanter på synlige dele.
Opspænding og understøtning
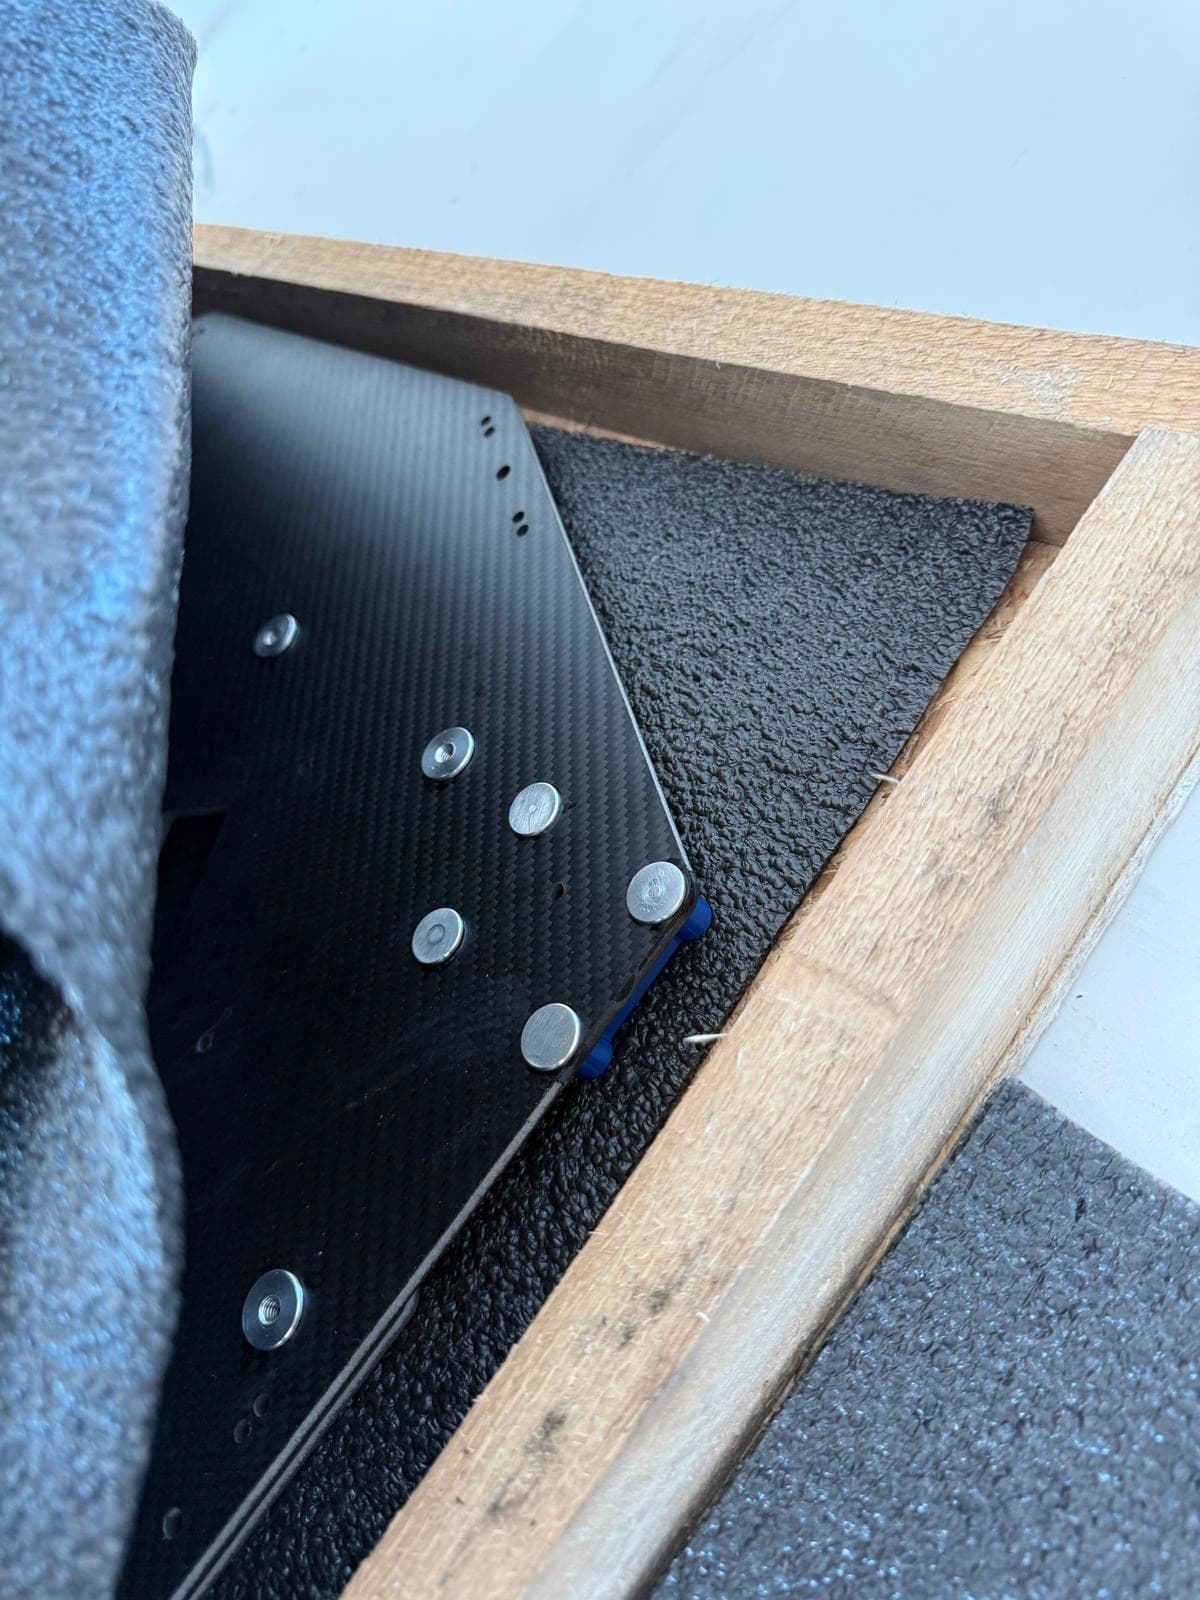
Tynde laminater og sandwichpaneler vibrerer let. Vakuumborde, dedikerede opspændinger og offerplader understøtter delen, forhindrer vibrationer og beskytter udgangssiden af huller og snit. Ved sandwichpaneler skal kernen understøttes, så den ikke knuses af opspændingskræfterne.
Støvudsugning og sikkerhed
Bearbejdning af kulfiber giver fint støv, der ikke må indåndes og er elektrisk ledende, så det kan skade elektrisk udstyr. Udsugning ved værktøjet, lukkede maskiner og passende personlige værnemidler er et krav. Trykluft bør aldrig bruges til at rengøre dele eller maskiner, fordi den spreder støvet.
CNC-fræsning eller vandskæring?
Begge processer har deres plads og supplerer hinanden:
- Vandskæring er en kold proces uden varmetilførsel — ideel til flade plader, sandwichpaneler og komplekse 2D-profiler.
- CNC-fræsning er nødvendig til 3D-konturer, lommer, faser, præcise huller og trimning af formede dele.
Hos X CarbonTech kombinerer vi en 4-akset CNC-fræser med et arbejdsområde på 3 × 2 m og en vandskærer med to hoveder og et skærebord på 3 × 1,5 m. Afhængigt af geometrien vælger vi én proces — eller kombinerer begge — for at opnå rene kanter. Bearbejdningsnøjagtigheden kan nå 0,05 mm afhængigt af materiale, geometri og proces; vi bekræfter de krævede tolerancer for hver del før produktion.
Hvad du skal sende for et tilbud på bearbejdning
- 2D-tegninger (DXF, DWG, PDF) eller 3D-modeller (STEP, IGES)
- Materiale og tykkelse eller det ønskede laminat
- Tolerancer samt krav til kanter og overflade
- Antal og tidsplan
Relaterede kompetencer
Drøft din anvendelse med en ingeniør
Spørgsmål om materialer eller processer til din del? Vi hjælper gerne.
Anmod om tilbud