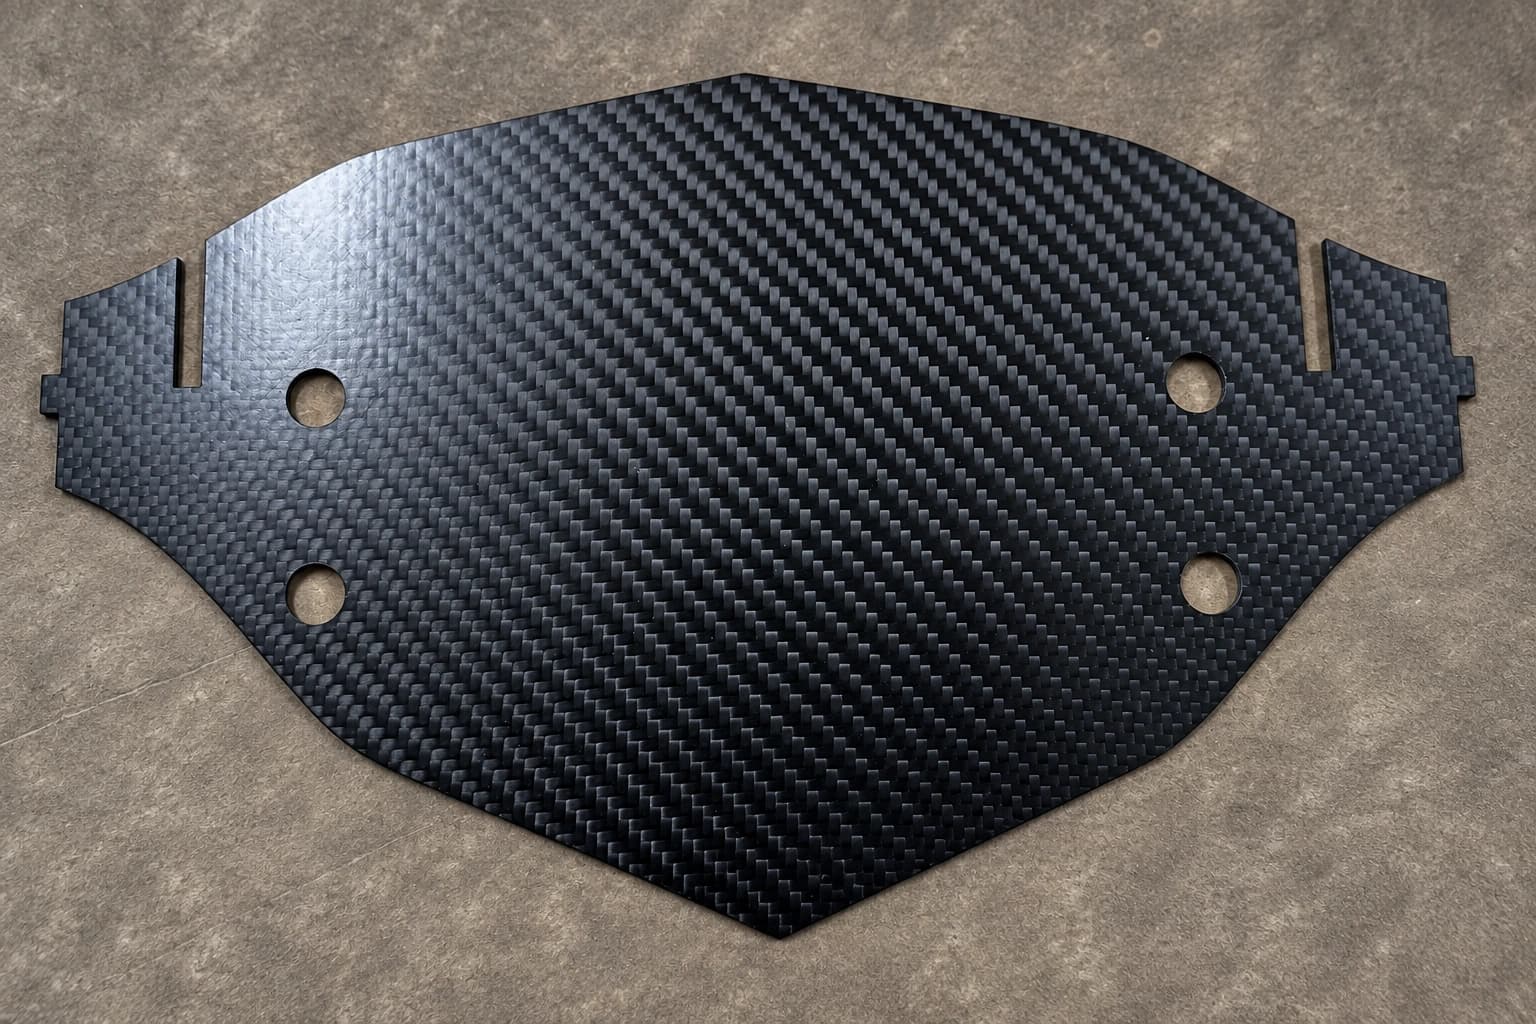
I laminati in carbonio sono resistenti, leggeri e rigidi, ma anche tra i materiali più impegnativi da lavorare. Le fibre sono molto abrasive, la resina è sensibile al calore e la struttura a strati può aprirsi sui bordi. I buoni risultati nascono dalla giusta combinazione di utensili, strategia e bloccaggio.
Perché i compositi si comportano diversamente
- Abrasione: le fibre di carbonio consumano rapidamente i taglienti; gli utensili perdono il filo molto prima che nell'alluminio.
- Calore: un eccesso di calore ammorbidisce o brucia la matrice e danneggia la superficie.
- Delaminazione e sfilacciamento: le forze di taglio possono sollevare gli strati esterni o lasciare fibre sfilacciate, soprattutto sulle facce superiore e inferiore.
Utensili
La lavorazione dei compositi si basa su utensili in metallo duro con rivestimenti antiusura, come quelli diamantati, oppure su utensili in diamante policristallino (PCD) per serie lunghe. Geometrie specifiche proteggono il laminato:
- Frese a compressione: combinano eliche ascendenti e discendenti e spingono le fibre verso l'interno da entrambi i lati, mantenendo puliti i bordi.
- Frese a dentatura diamantata: tagliano le fibre in trucioli fini con forze ridotte, ideali per la rifilatura.
- Punte specifiche per compositi: riducono la delaminazione all'uscita del foro.
Utensili affilati sono essenziali. Un tagliente usurato sfrega invece di tagliare, aumentando calore e delaminazione: lo stato degli utensili va controllato con attenzione.
Strategia di taglio
I parametri dipendono da laminato, spessore e utensile, ma alcuni principi valgono in generale: far tagliare l'utensile invece di strisciare, evitare soste in un punto e usare percorsi che indirizzano le forze di taglio nel materiale. Passate di finitura con piccoli incrementi danno i bordi migliori sui pezzi a vista.
Bloccaggio e supporto
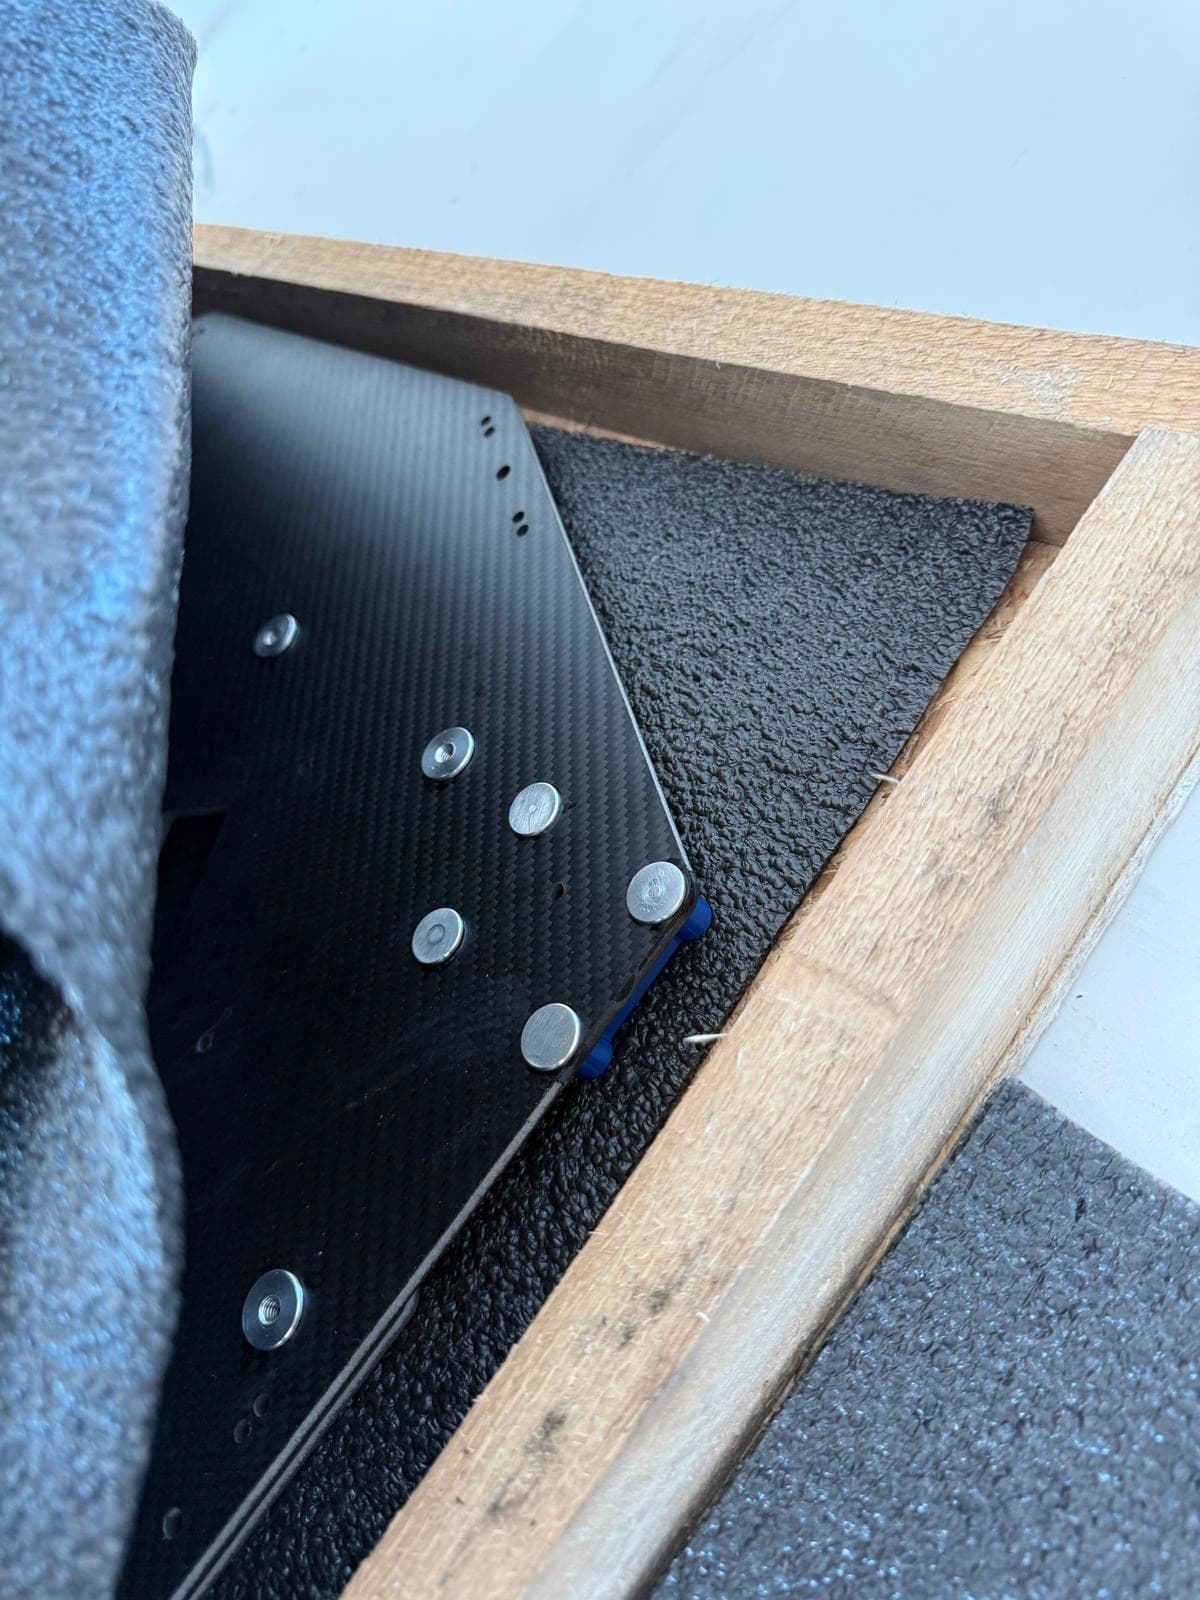
Laminati sottili e pannelli sandwich vibrano facilmente. Tavole a vuoto, attrezzature dedicate e piani sacrificali sostengono il pezzo, evitano vibrazioni e proteggono il lato di uscita di fori e tagli. Nei pannelli sandwich l'anima va sostenuta perché il bloccaggio non la schiacci.
Aspirazione e sicurezza
La lavorazione del carbonio produce polvere fine che non va inalata ed è elettricamente conduttiva, quindi può danneggiare le apparecchiature elettriche. Aspirazione all'utensile, macchine carterate e adeguati dispositivi di protezione sono obbligatori. Non usare mai aria compressa per pulire pezzi o macchine: disperde la polvere.
Fresatura CNC o waterjet?
Entrambi i processi hanno il loro spazio e si completano:
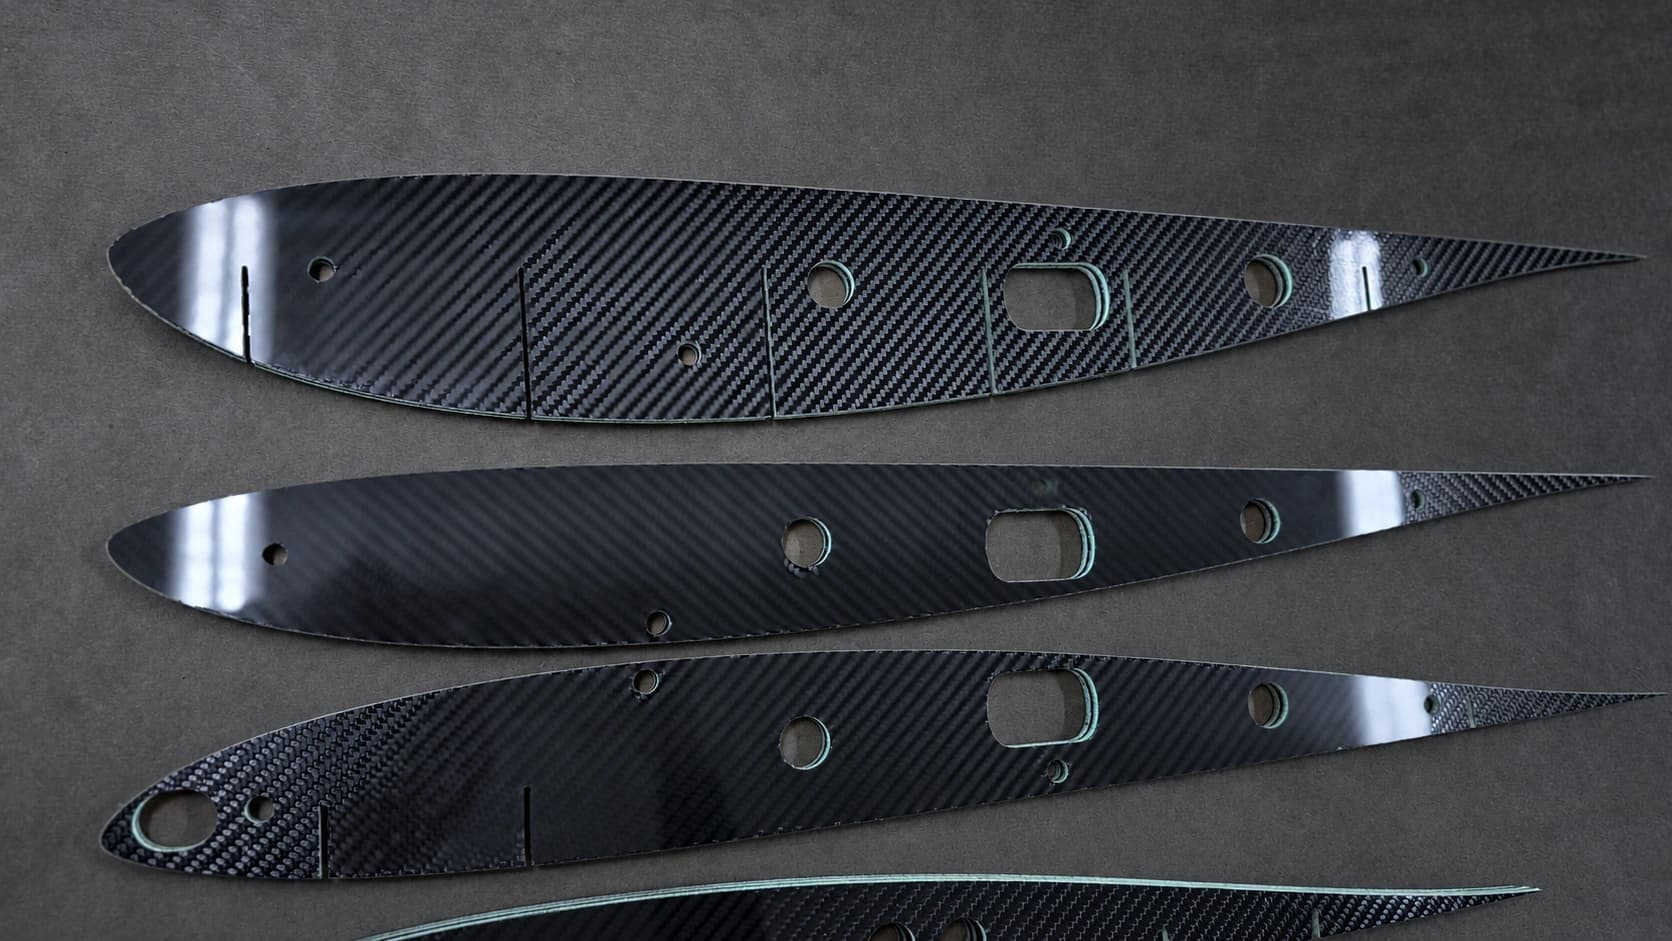
- Il taglio waterjet è un processo a freddo senza apporto di calore — ideale per lastre piane, pannelli sandwich e profili 2D complessi.
- La fresatura CNC serve per contorni 3D, tasche, smussi, fori precisi e rifilatura di pezzi stampati.
In X CarbonTech abbiniamo una fresa CNC a 4 assi con area di lavoro di 3 × 2 m e un waterjet a doppia testa con tavolo di 3 × 1,5 m. In base alla geometria scegliamo un processo — o li combiniamo — per ottenere bordi puliti. La precisione di lavorazione può raggiungere 0,05 mm in base a materiale, geometria e processo; confermiamo le tolleranze richieste per ogni pezzo prima della produzione.
Cosa inviare per un preventivo di lavorazione
- Disegni 2D (DXF, DWG, PDF) o modelli 3D (STEP, IGES)
- Materiale e spessore, oppure il laminato richiesto
- Tolleranze e requisiti di bordi e superficie
- Quantità e tempistiche
Competenze correlate
Parlate della vostra applicazione con un ingegnere
Domande su materiali o processi per il vostro pezzo? Siamo felici di aiutarvi.
Richiedi un preventivo