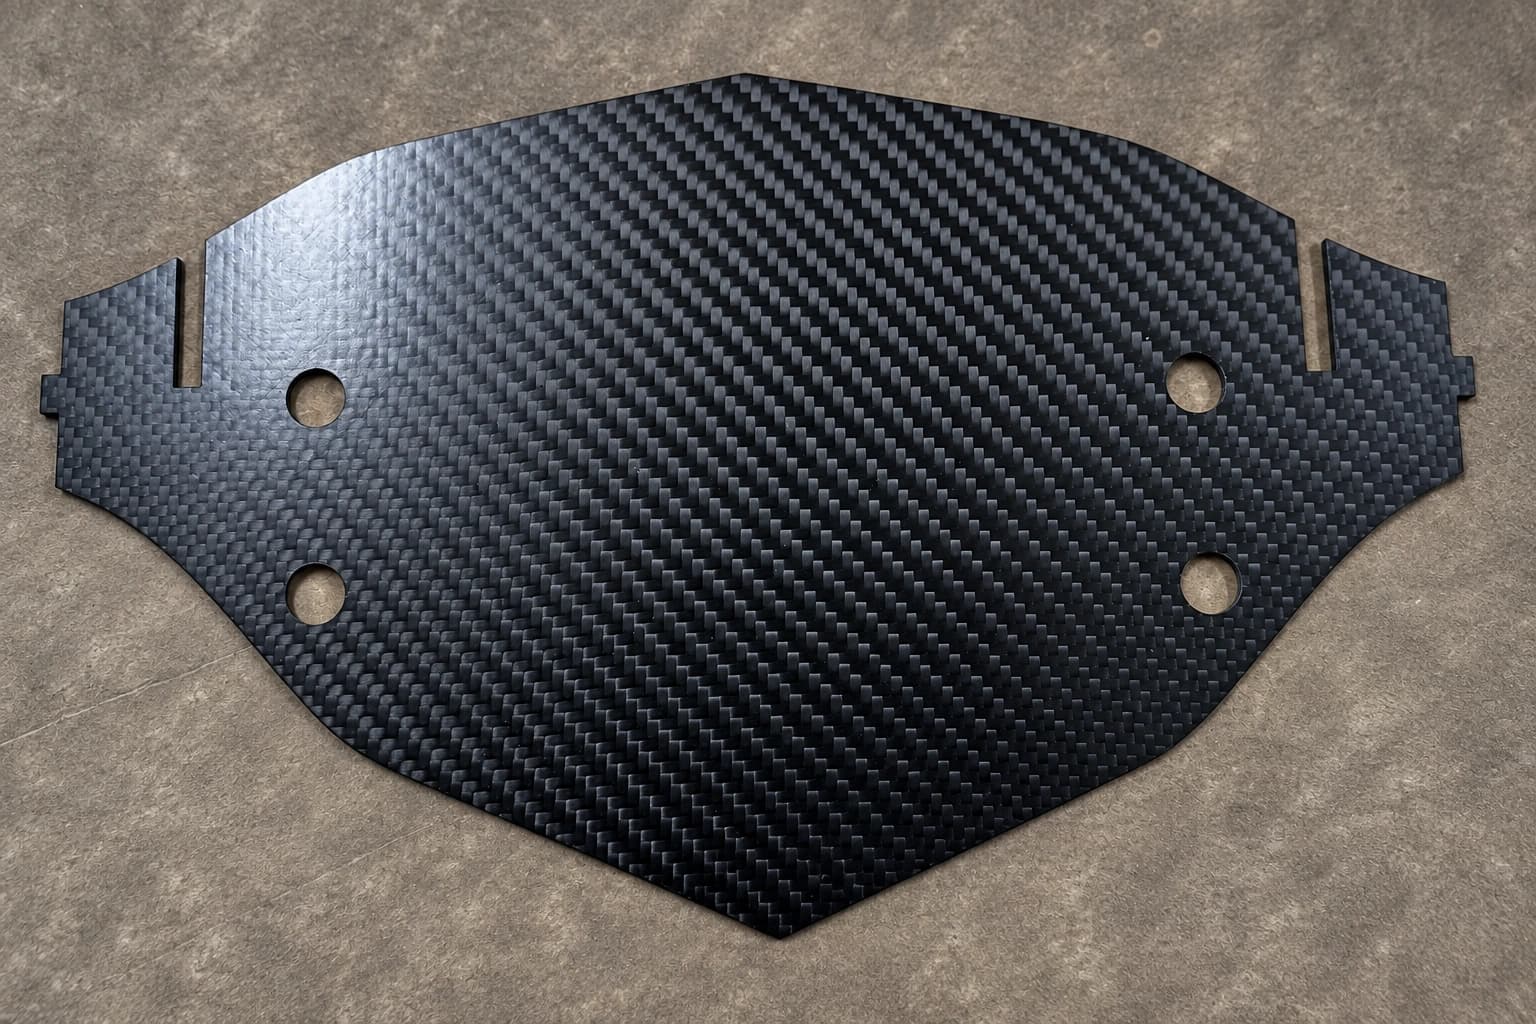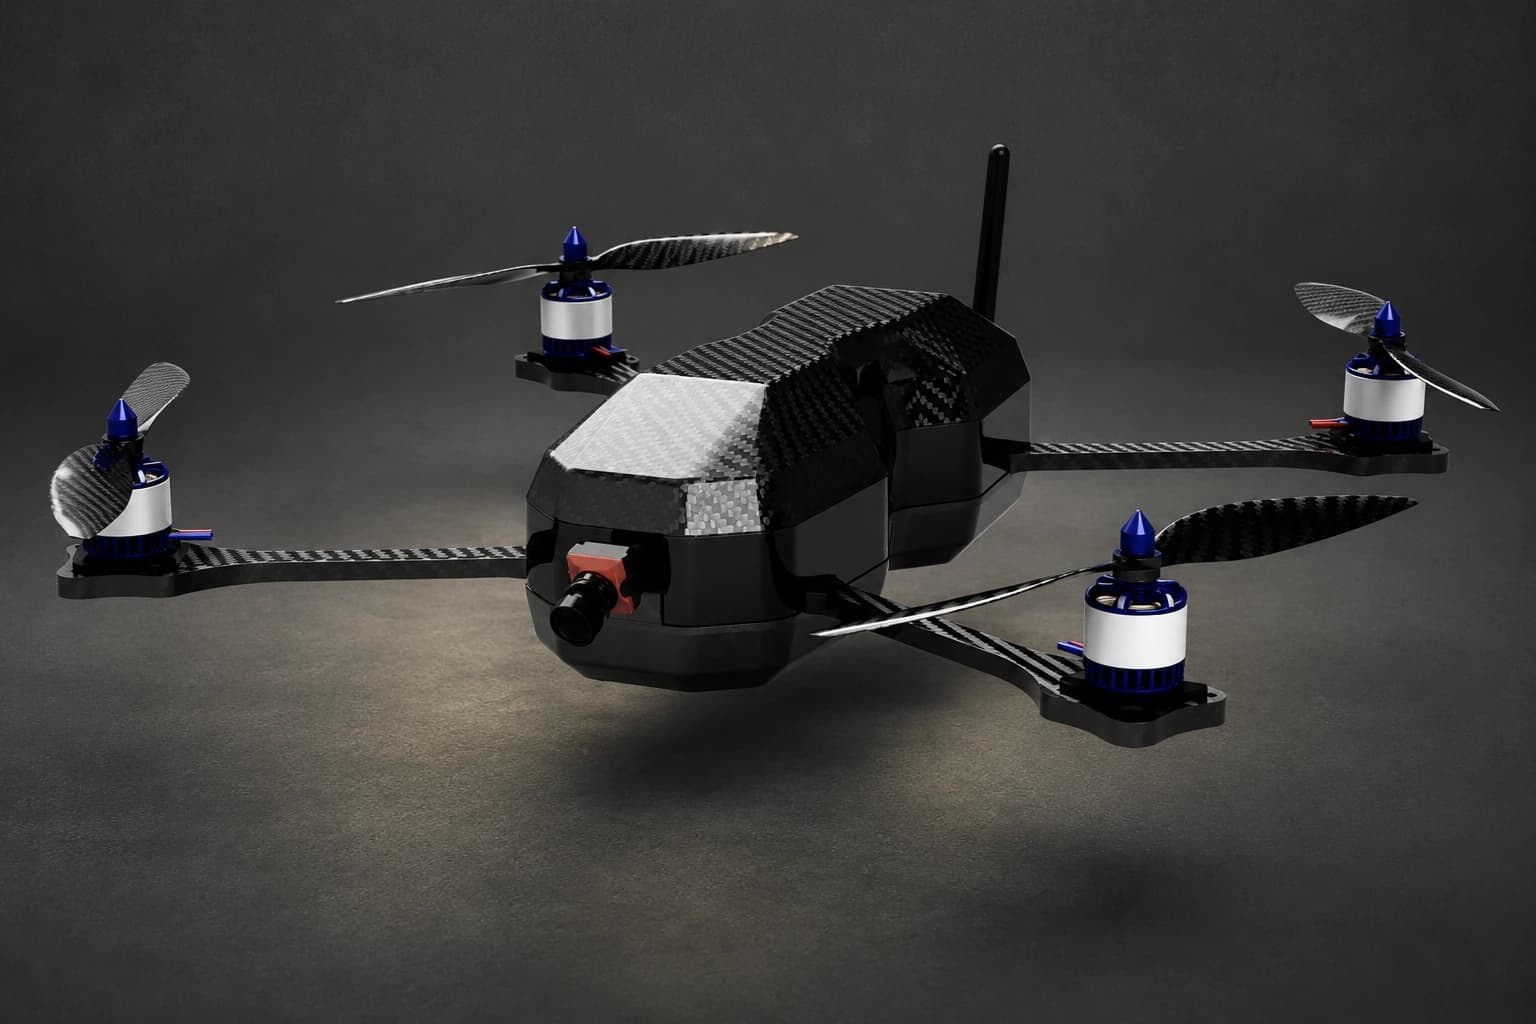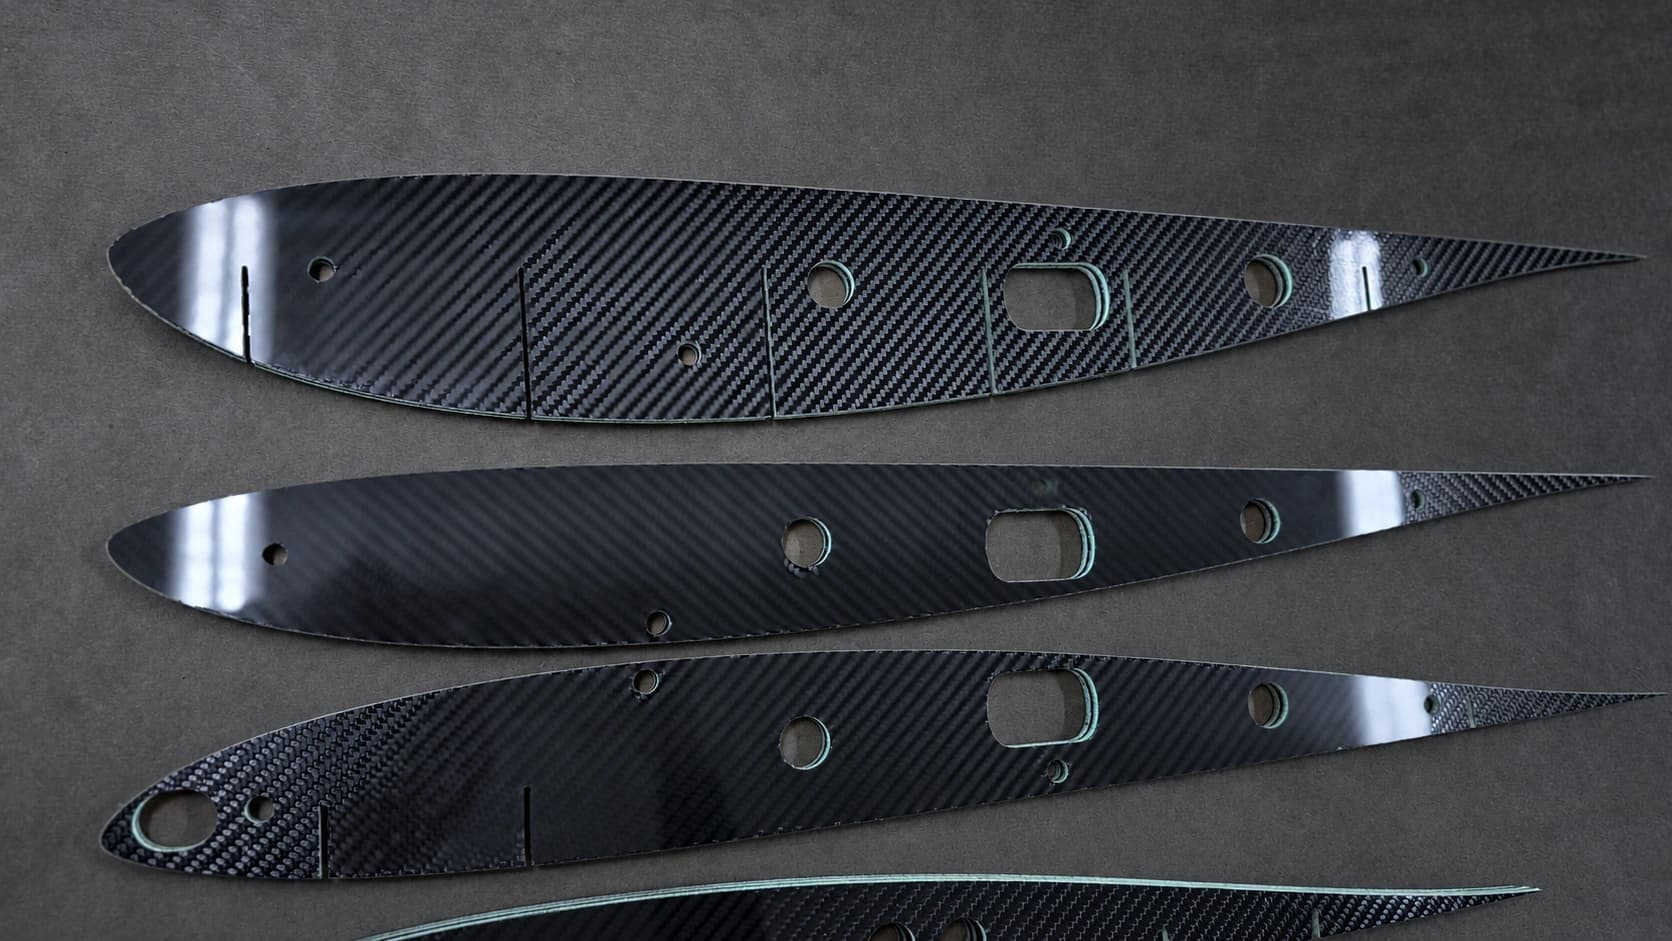
Laminaty węglowe są wytrzymałe, lekkie i sztywne — a przy tym należą do bardziej wymagających materiałów w obróbce. Włókna są silnie ścierne, żywica jest wrażliwa na ciepło, a warstwowa struktura może rozwarstwiać się na krawędziach. Dobre wyniki daje właściwe połączenie narzędzi, strategii i mocowania.
Dlaczego kompozyty zachowują się inaczej
- Ścieranie: włókna węglowe szybko zużywają krawędzie skrawające, więc narzędzia tępią się znacznie szybciej niż w aluminium.
- Ciepło: nadmiar ciepła zmiękcza lub przypala osnowę żywiczną i uszkadza powierzchnię.
- Delaminacja i strzępienie: siły skrawania mogą unosić zewnętrzne warstwy lub pozostawiać postrzępione włókna, zwłaszcza na górnej i dolnej powierzchni.
Narzędzia
Obróbka kompozytów opiera się na narzędziach z węglików spiekanych z powłokami odpornymi na zużycie, np. diamentowymi, lub na narzędziach z diamentu polikrystalicznego (PCD) przy dłuższych seriach. Specjalne geometrie chronią laminat:
- Frezy kompresyjne łączą spirale w górę i w dół, dociskając włókna do środka z obu stron — górna i dolna krawędź pozostają czyste.
- Frezy z uzębieniem diamentowym tną włókna na drobny wiór przy małych siłach — idealne do przycinania.
- Specjalne wiertła do kompozytów ograniczają delaminację na wyjściu otworu.
Ostre narzędzia są kluczowe. Zużyta krawędź trze zamiast ciąć, co zwiększa ciepło i delaminację, dlatego stan narzędzi trzeba uważnie kontrolować.
Strategia skrawania
Parametry zależą od laminatu, grubości i narzędzia, ale pewne zasady są uniwersalne: narzędzie ma ciąć, a nie trzeć, nie zatrzymywać się w jednym miejscu, a ścieżki powinny kierować siły skrawania w materiał. Przejścia wykańczające z małym krokiem dają najlepsze krawędzie na częściach widocznych.
Mocowanie i podparcie
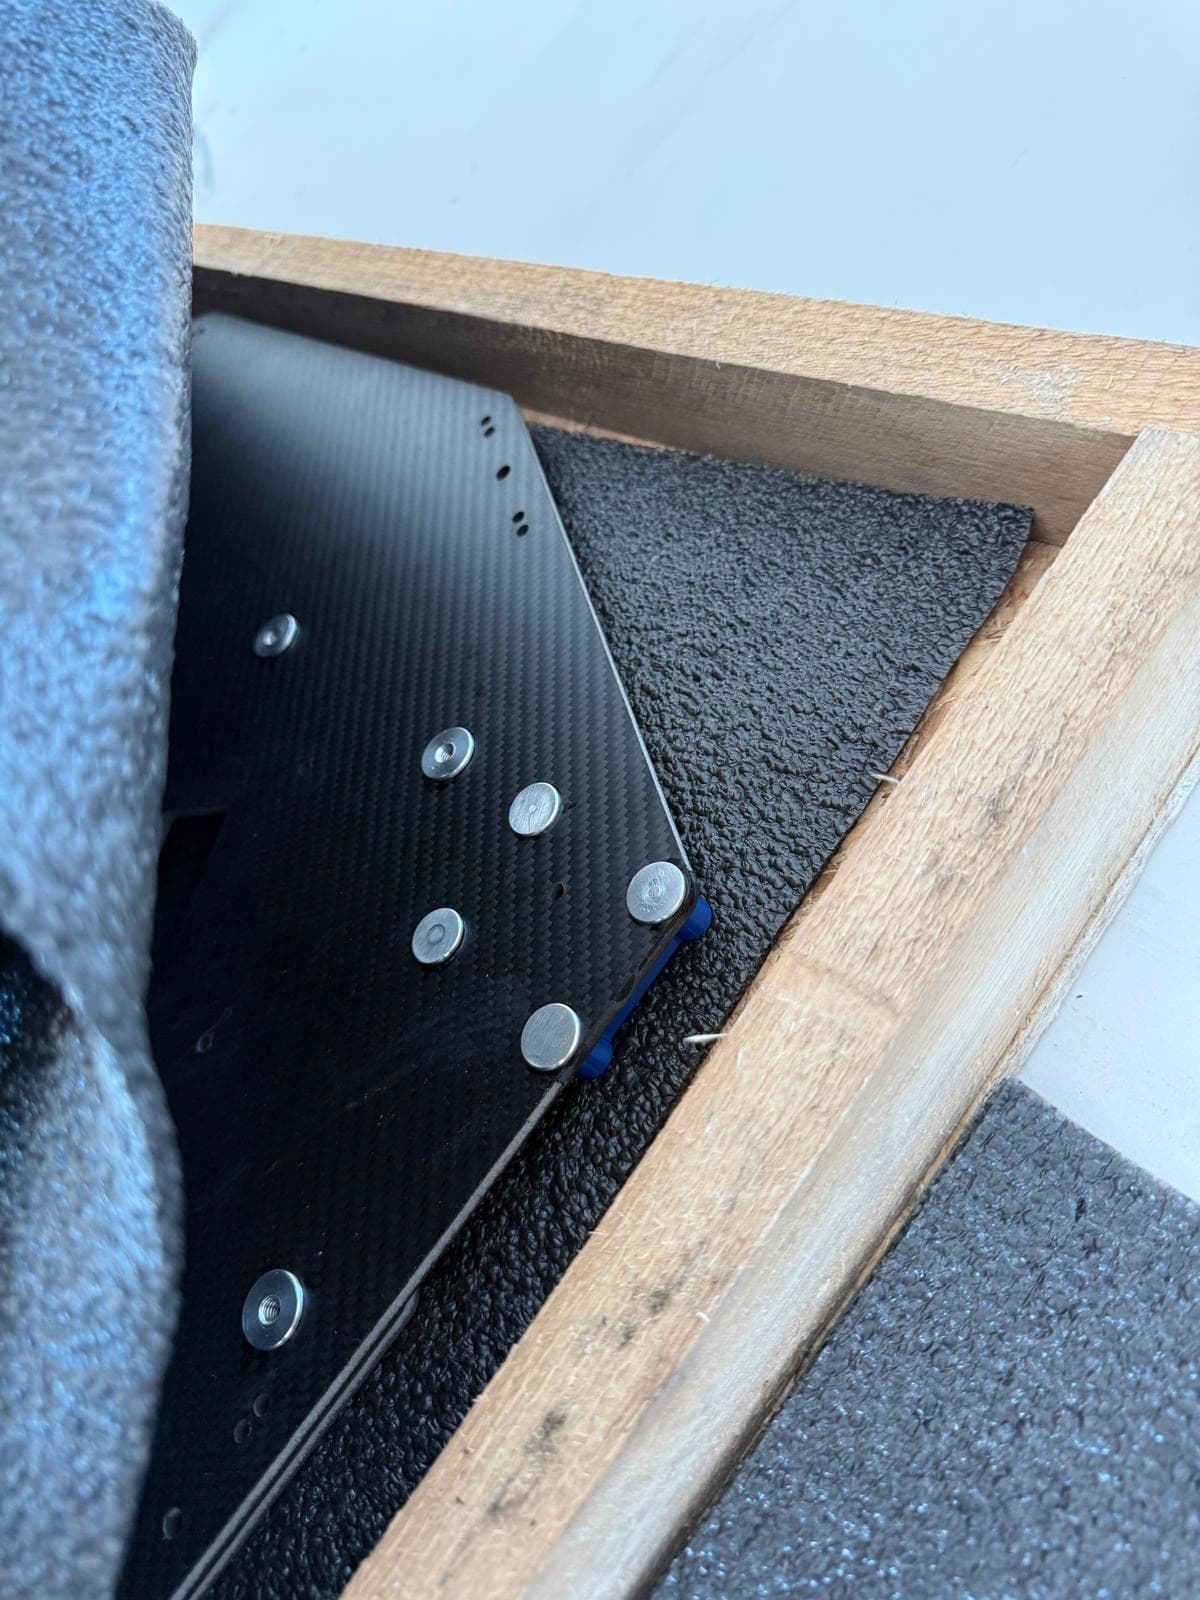
Cienkie laminaty i panele przekładkowe łatwo drgają. Stoły podciśnieniowe, dedykowane przyrządy i płyty ofiarne podpierają część, zapobiegają drganiom i chronią stronę wyjścia otworów i cięć. W panelach przekładkowych rdzeń musi być podparty, aby siły mocowania go nie zgniotły.
Odciąg pyłu i bezpieczeństwo
Obróbka karbonu wytwarza drobny pył, którego nie wolno wdychać i który przewodzi prąd, więc może uszkodzić urządzenia elektryczne. Odciąg przy narzędziu, obudowane maszyny i odpowiednie środki ochrony osobistej są obowiązkowe. Do czyszczenia części i maszyn nigdy nie należy używać sprężonego powietrza, bo rozprasza pył.
Frezowanie CNC czy strumień wody?
Oba procesy mają swoje miejsce i uzupełniają się:
- Cięcie strumieniem wody to proces na zimno bez wprowadzania ciepła — idealny do płaskich płyt, paneli przekładkowych i złożonych profili 2D.
- Frezowanie CNC jest potrzebne przy konturach 3D, kieszeniach, fazach, precyzyjnych otworach i przycinaniu części formowanych.
W X CarbonTech łączymy 4-osiową frezarkę CNC z obszarem roboczym 3 × 2 m i dwugłowicowy waterjet ze stołem 3 × 1,5 m. W zależności od geometrii wybieramy jeden proces — lub łączymy oba — aby uzyskać czyste krawędzie. Dokładność obróbki może sięgać 0,05 mm, zależnie od materiału, geometrii i procesu; wymagane tolerancje potwierdzamy dla każdej części przed produkcją.
Co przesłać do wyceny obróbki
- Rysunki 2D (DXF, DWG, PDF) lub modele 3D (STEP, IGES)
- Materiał i grubość lub wymagany laminat
- Tolerancje oraz wymagania dotyczące krawędzi i powierzchni
- Ilość i termin
Powiązane usługi
Omów swoje zastosowanie z inżynierem
Pytania o materiały lub procesy dla Twojej części? Chętnie pomożemy.
Zapytaj o wycenę