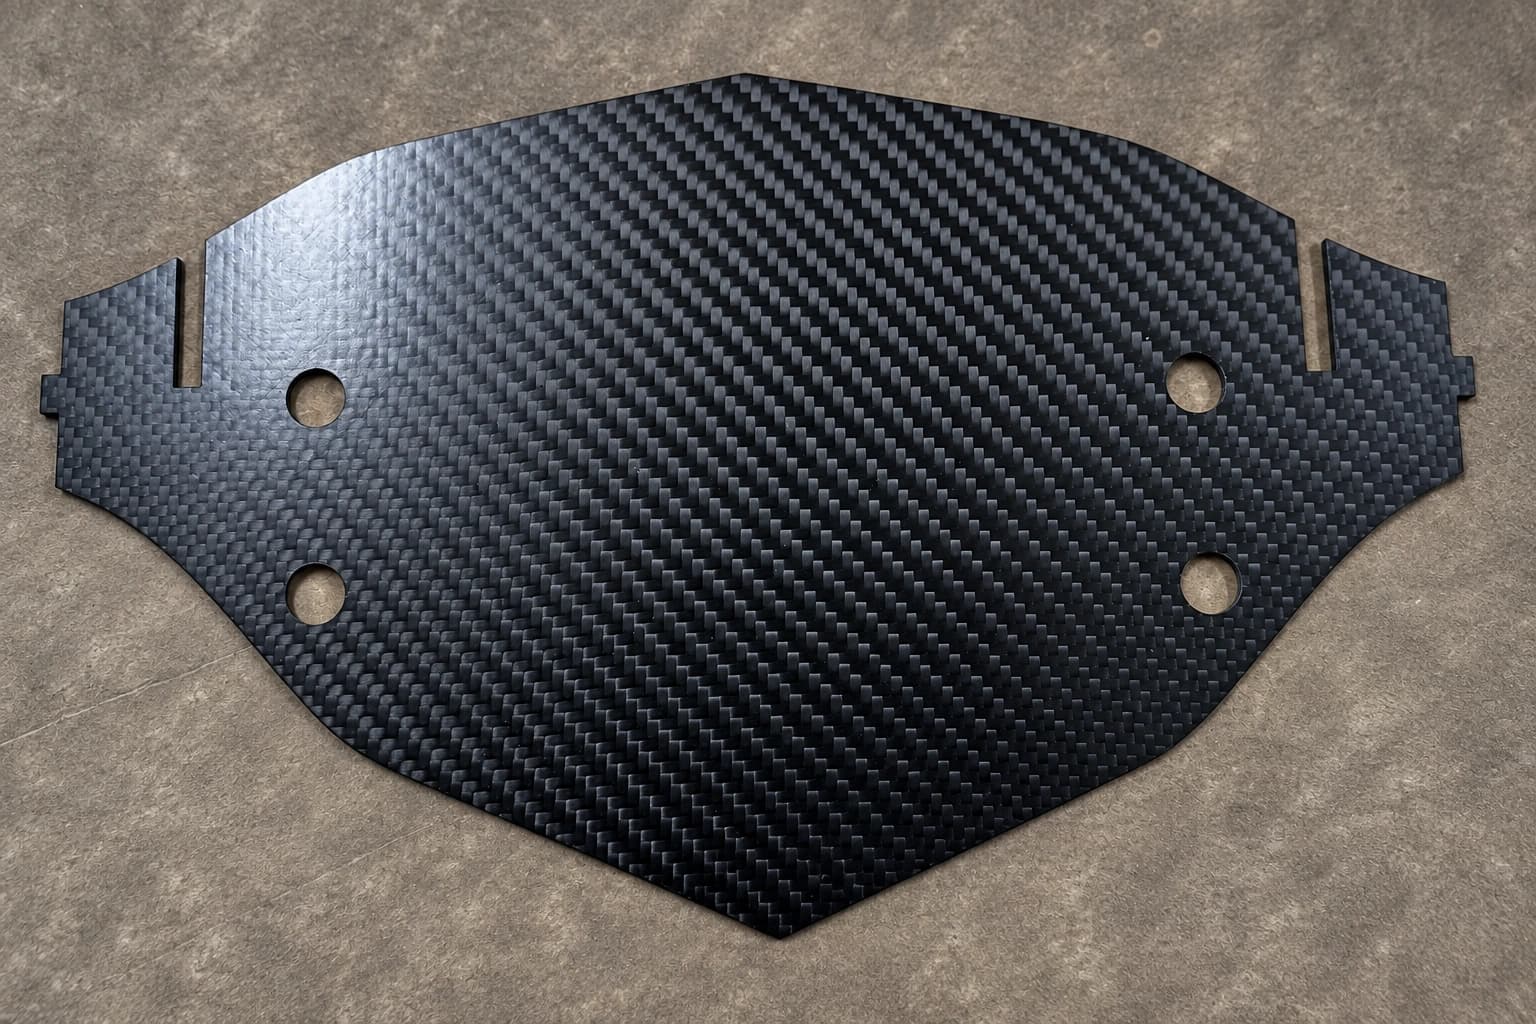
Los laminados de carbono son resistentes, ligeros y rígidos, y también uno de los materiales más exigentes de mecanizar. Las fibras son muy abrasivas, la resina es sensible al calor y la estructura en capas puede abrirse en los bordes. Los buenos resultados salen de la combinación correcta de herramienta, estrategia y sujeción.
Por qué los composites se comportan distinto
- Abrasión: las fibras de carbono desgastan rápidamente los filos; las herramientas pierden el corte mucho antes que en aluminio.
- Calor: el exceso de calor ablanda o quema la matriz de resina y daña la superficie.
- Delaminación y deshilachado: las fuerzas de corte pueden levantar las capas exteriores o dejar fibras deshilachadas, sobre todo en las caras superior e inferior.
Herramientas
El mecanizado de composites se basa en herramientas de metal duro con recubrimientos resistentes al desgaste, como el recubrimiento de diamante, o en herramientas de diamante policristalino (PCD) para series largas. Geometrías específicas protegen el laminado:
- Fresas de compresión: combinan hélices ascendentes y descendentes y empujan las fibras hacia dentro desde ambas caras para mantener limpios los bordes.
- Fresas de dentado diamante: cortan las fibras en virutas finas con fuerzas bajas, ideales para recortar.
- Brocas específicas para composites: reducen la delaminación a la salida del agujero.
Las herramientas afiladas son imprescindibles. Un filo gastado frota en lugar de cortar, lo que aumenta el calor y la delaminación, por lo que hay que vigilar de cerca su estado.
Estrategia de corte
Los parámetros dependen del laminado, el espesor y la herramienta, pero hay principios generales: que la herramienta corte en vez de frotar, no detenerse en un punto y usar trayectorias que dirijan las fuerzas hacia el material. Las pasadas de acabado con poco avance lateral dan los mejores bordes en piezas vistas.
Sujeción y apoyo
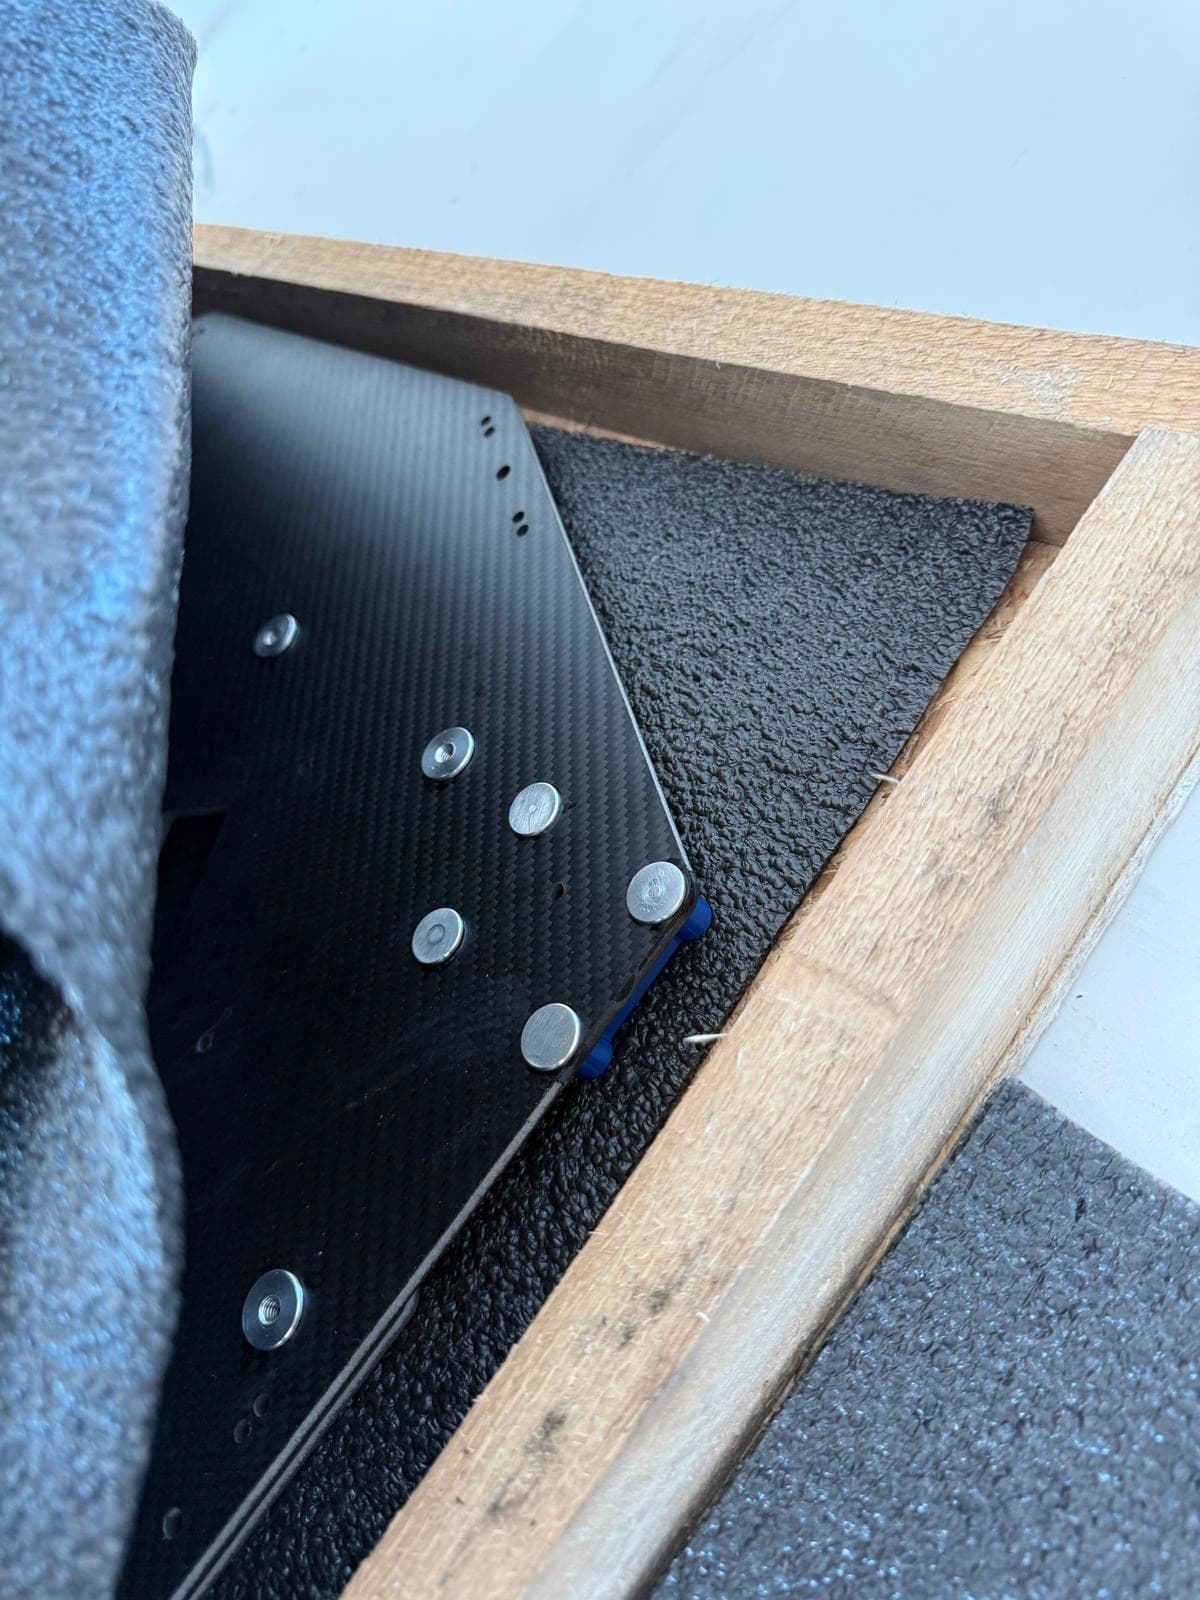
Los laminados finos y los paneles sándwich vibran con facilidad. Mesas de vacío, utillajes dedicados y placas de sacrificio sostienen la pieza, evitan vibraciones y protegen la cara de salida de agujeros y cortes. En paneles sándwich el núcleo debe apoyarse para que la sujeción no lo aplaste.
Aspiración y seguridad
Mecanizar carbono genera un polvo fino que no debe inhalarse y que es conductor eléctrico, por lo que puede dañar equipos eléctricos. La aspiración en la herramienta, las máquinas cerradas y los equipos de protección adecuados son obligatorios. Nunca debe usarse aire comprimido para limpiar piezas o máquinas, ya que dispersa el polvo.
¿Fresado CNC o chorro de agua?
Ambos procesos tienen su lugar y se complementan:
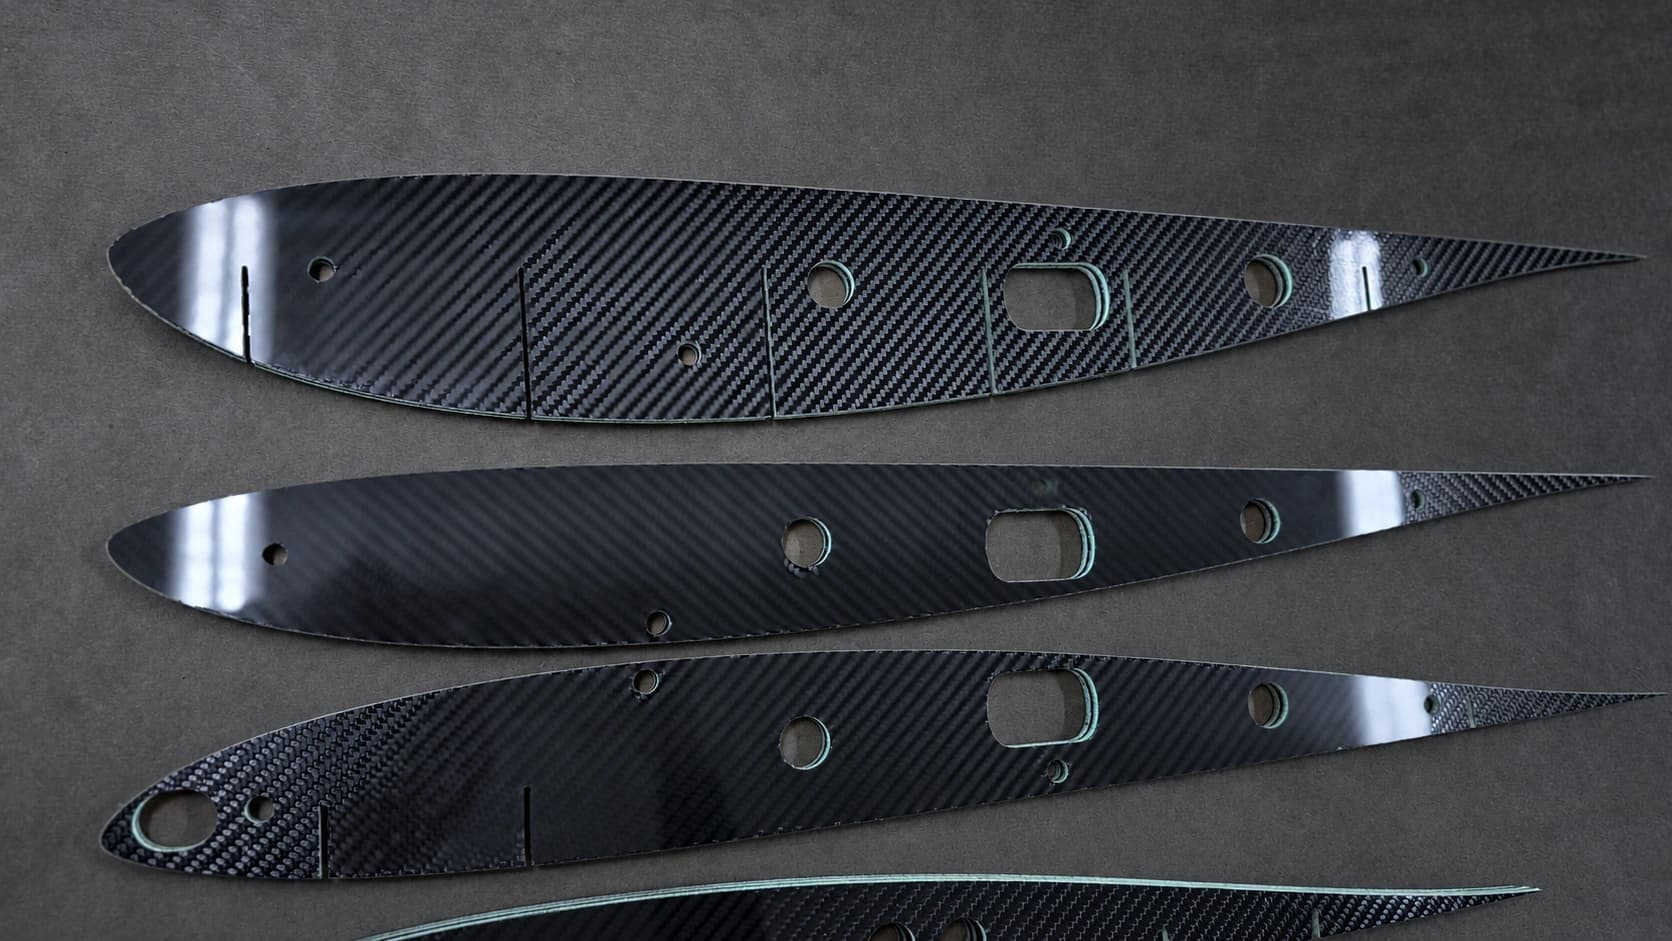
- El corte por chorro de agua es un proceso en frío, sin aporte de calor, ideal para placas planas, paneles sándwich y perfiles 2D complejos.
- El fresado CNC es necesario para contornos 3D, cajeras, chaflanes, taladros precisos y recorte de piezas moldeadas.
En X CarbonTech combinamos una fresadora CNC de 4 ejes con un área de trabajo de 3 × 2 m y un chorro de agua de doble cabezal con mesa de 3 × 1,5 m. Según la geometría elegimos un proceso, o combinamos ambos, para lograr bordes limpios. La precisión de mecanizado puede alcanzar 0,05 mm según el material, la geometría y el proceso; confirmamos las tolerancias necesarias para cada pieza antes de producir.
Qué enviar para un presupuesto de mecanizado
- Planos 2D (DXF, DWG, PDF) o modelos 3D (STEP, IGES)
- Material y espesor, o el laminado que necesita
- Tolerancias y requisitos de bordes y superficie
- Cantidad y plazo
Capacidades relacionadas
Hable de su aplicación con un ingeniero
¿Dudas sobre materiales o procesos para su pieza? Estaremos encantados de ayudar.
Solicitar presupuesto